

Le cardage gagne lorsque vous avez besoin de bandes fines, solides et très uniformes à partir de fibres longues discontinues ; airlay gagne lorsque vous avez besoin de bandes épaisses, volumineuses et directionnellement équilibrées à partir de fibres courtes, recyclées ou mélangées. La plupart des décisions d'achat entre les deux processus se résument en réalité à trois chiffres : la longueur des fibres, le poids de la bande et la différence entre la résistance dans le sens machine (MD) et dans le sens travers (CD) que votre produit peut tolérer.
Deux exemples rendent cela concret. Un convertisseur produisant des substrats d'essuyage de 40 g/m² a besoin d'une uniformité de poids presque parfaite et d'une résistance à la traction élevée le long du rouleau, c'est pourquoi le cardage domine ce marché. Un producteur de matelas liant un rembourrage de 800 g/m² à partir de fibres récupérées a besoin de volume et d'un soutien égal dans toutes les directions, c'est pourquoi l'airlay domine celui-ci. Entre ces pôles se trouvent les géotextiles, les entoilages, les isolants, les ouates, les feutres et l'acoustique automobile. Les sections ci-dessous expliquent comment chaque processus forme une toile, où chacun se classe et ce qu'il faut vérifier avant de passer une commande d'équipement.
Comment le processus de cardage forme un site Web
Le cardage est un processus mécanique posé à sec qui part de balles de fibres discontinues. Un ouvre-balle détache le matériau, un mélangeur mélange les composants et un alimentateur présente une nappe uniforme à la carte. À l’intérieur de la carte, un grand cylindre recouvert d’un fil fin travaille contre les plats et les rouleaux décapants pour séparer les touffes en fibres individuelles et éliminer de nombreux nœuds et impuretés. Les fibres quittent la carte en grande partie parallèlement au sens machine et sont condensées en une bande continue.
Trois conséquences comptent pour les acheteurs. Premièrement, l'alignement crée une anisotropie de résistance : une bande cardée non croisée présente généralement un rapport de traction MD/CD compris entre 3 : 1 et 5 : 1, de sorte qu'elle résiste bien mieux à la traction dans le sens de la longueur que dans le sens de la largeur. Deuxièmement, le contrôle mécanique donne une uniformité exceptionnelle à de faibles grammages, c'est pourquoi le cardage possède des lingettes, des textiles médicaux et des entoilages inférieurs à environ 80 g/m². Troisièmement, le cardage a un appétit pour la longueur des fibres : il préfère les fibres d'environ 25 à 65 mm, les fibres très courtes ou cassantes se transforment en neps et en ruptures de bande, et une seule bande de carte dépasse rarement environ 100 à 150 g/m², de sorte que les produits lourds doivent être fabriqués en empilant des couches.
La discipline alimentaire décide du résultat. La carte ne peut être aussi uniforme que la pile qu'elle reçoit, donc l'ouvreur, le mixeur et le chargeur en amont ne sont pas des accessoires ; ils font partie de la précision de formation du Web elle-même.
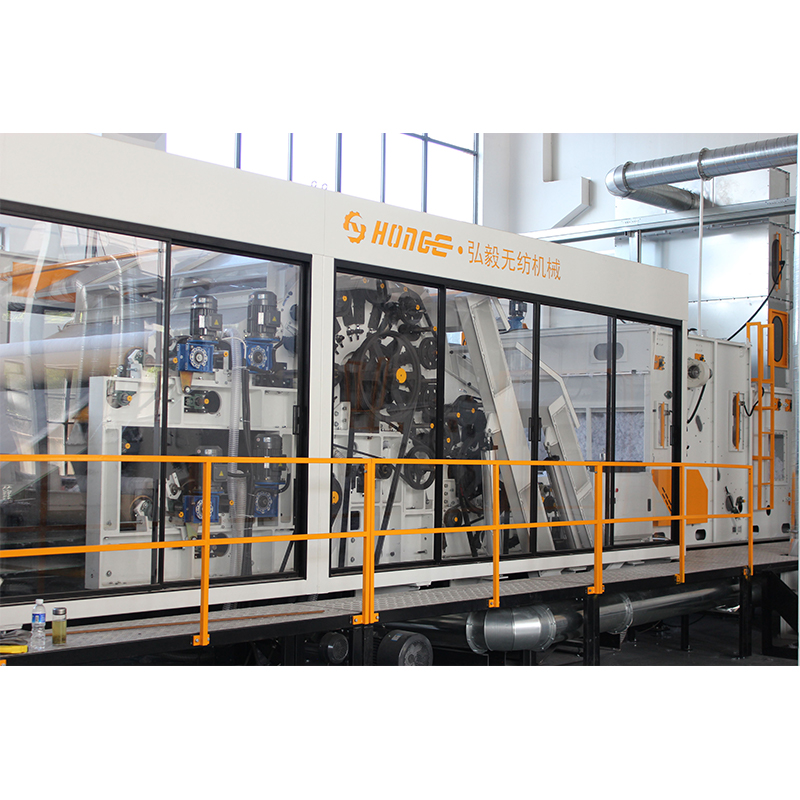 Machine à carder HYSL pour bandes parallèles et aléatoires Étant donné que la régularité de la bande dépend de la nappe introduite, cette carde est importante ici : elle carde entièrement les fibres ouvertes et mélangées, avec des cylindres simples ou doubles, des entraînements à vitesse variable et des rouleaux randomiseurs en option pour les bandes parallèles ou aléatoires. Voir le produit →
Comment le processus Airlay forme un site Web
Airlay remplace l'alignement mécanique par de l'air. Un rouleau d'ouverture brise la fibre en petites touffes, un flux d'air les suspend et un tambour de condenseur perforé les collecte sous la forme d'une bande tridimensionnelle orientée de manière aléatoire. Etant donné que le dépôt dépend du flux d'air plutôt que du revêtement en fil métallique, l'orientation des fibres est presque aléatoire et la bande est volumineuse et élevée.
Les avantages apparaissent à quatre endroits. Tolérance des fibres : airlay accepte les fibres à partir de quelques millimètres seulement et s'adapte aux matériaux cassants ou rigides tels que la laine récupérée, le jute, le chanvre et les déchets de filature qui s'accumuleraient mal dans une carte. Plage de poids : une bande Airlay peut peser entre 50 et 1 500 ou 2 000 g/m², de sorte qu'un rembourrage épais est formé directement au lieu d'être laminé. Équilibre directionnel : avec une résistance presque égale dans toutes les directions, le rembourrage Airlay supporte la charge uniformément, exactement ce dont les matelas, les feutres acoustiques et l'isolation thermique ont besoin. Flexibilité de mélange : différentes fibres peuvent être dosées et mélangées avant le formage, ce qui fait d'Airlay le cœur naturel des lignes de déchets de feutre et de recyclage. La cohérence en amont est toujours importante, cela vaut donc la peine d'être lu comment un mélangeur de fibres maintient le mélange stable avant de dimensionner le reste de la ligne.
Les faiblesses sont l'image inverse : l'uniformité du poids est plus difficile à maintenir à des grammages très faibles, les vitesses de ligne sont inférieures à celles du cardage, les ventilateurs de transport consomment plus d'énergie et la bande lâche n'a presque aucune résistance jusqu'à ce qu'elle soit liée par thermoliage, liaison chimique ou aiguilletage.
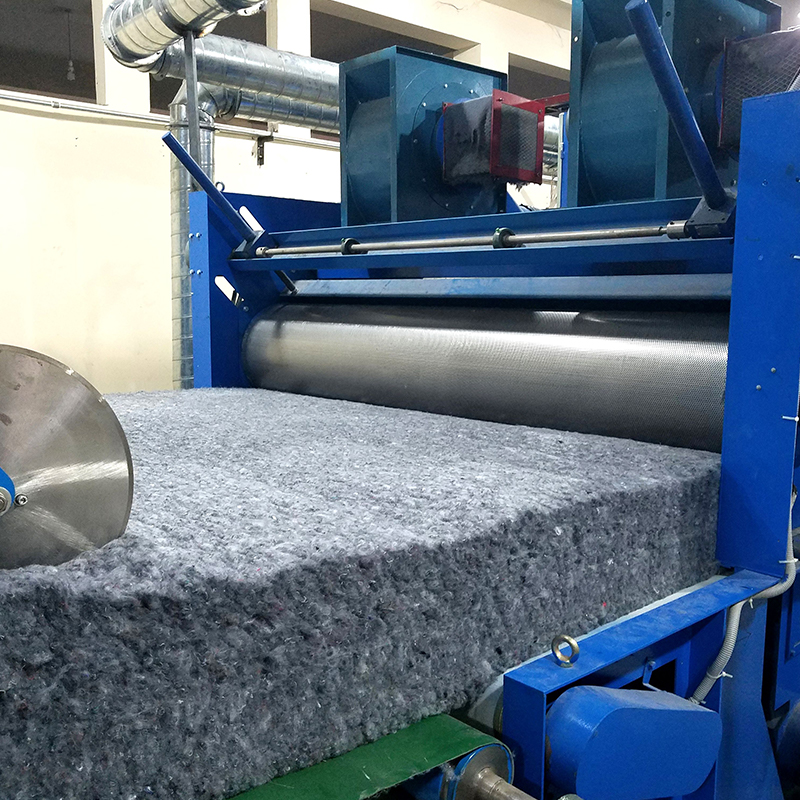 Machine HYQL Airlay pour la formation de bandes aérodynamiques Suite à la discussion sur les compromis de pose aérienne, cette machine forme des nattes de manière aérodynamique à partir de polyester, de fibres à faible point de fusion, de laine, etc., remplaçant le cardage et le rodage croisé pour les lignes de ouate thermoliée à des vitesses inférieures et de faibles grammages. Voir le produit →
Cardage vs Airlay : comparaison côte à côte
Le tableau ci-dessous condense les différences les plus importantes dans un devis d’équipement.
| Facteur | Carding | Airlay |
|---|---|---|
| Création de sites Internet | Mécanique ; fibres alignées principalement en MD | Aérodynamique ; fibres déposées aléatoirement en 3D |
| Longueur d'agrafe typique | Environ 25 à 65 mm | À partir de quelques mm, tolère les fibres courtes |
| Fibre recyclée ou usagée | Limité ; le stock court et cassant provoque des neps et des cassures | Un point fort du processus |
| Poids de la bande par passage | Environ 15 à 150 g/m² | Environ 50 à 2 000 g/m² |
| Uniformité à faible poids | Excellent | Modéré ; plus faible en dessous d'environ 50 g/m² |
| Vrac et loft | Modéré | Élevé |
| Rapport de traction MD/CD | Généralement 3:1 à 5:1 | Près de 1:1 |
| Collage typique | Calandrage thermique, four à air, aiguilletage | Thermocollage avec fibres à faible point de fusion, collage par pulvérisation, aiguilletage |
| Produits typiques | Lingettes, textiles médicaux, entoilages, géotextiles | Rembourrage de matelas, isolation, ouates, déchets de feutres, acoustique automobile |
Ce que signifie la structure Web dans le produit final
La façon la plus claire de visualiser la différence est la répartition de la résistance à la traction entre MD et CD. Une bande cardée concentre la résistance le long du rouleau, ce qui convient aux lingettes distribuées et tirées dans le sens de la longueur. Une toile Airlaid divise la résistance presque uniformément, ce qui convient à un rembourrage compressé et chargé de n'importe quel côté.
Deux notes pratiques en découlent. Si vous avez besoin d'une résistance équilibrée d'une ligne de cardage, un nappeur croisé plie plusieurs bandes cardées à 90 degrés, ce qui est standard sur les lignes de géotextile et de feutre aiguilletés. Si vous collez une bande airlaid dans un four avec des fibres à faible point de fusion, les points de liaison se forment à travers l'épaisseur de la bande, c'est pourquoi la ouate thermoliée retrouve bien son gonflant après compression.
Comment décider et que vérifier avant d'acheter
Répondez à cinq questions dans l’ordre :
- Réalité de la fibre : répertoriez toutes les fibres que vous utiliserez, y compris le pire mélange de déchets. Agrafez en dessous d'environ 25 mm ou une part hautement recyclée pointe fortement vers l'airlay.
- Poids cible : en dessous d'environ 80 g/m², le cardage est généralement le seul moyen de conserver l'homogénéité ; au-dessus d'environ 200 g/m² par bande, airlay évite complètement le chevauchement croisé.
- Sens de chargement : les lingettes et les produits en rouleaux favorisent la résistance du MD ; le rembourrage et l'isolation favorisent l'isotropie.
- Voie de liaison : la calandre et les lignes de liaison thermique s'associent aux cartes ; Le thermocollage au four et l'aiguilletage se marient naturellement avec l'airlay.
- Plan de croissance : si un deuxième produit est possible plus tard, vérifiez si la section d'ouverture, de mélange et d'alimentation peut servir à la fois à une carte et à une unité d'airlay.
Une option hybride existe également : les lignes composites placent une machine à carder et une unité airlay sur la même ligne, dans n'importe quel ordre, de sorte qu'une couche cardée solide transporte une couche airlaid volumineuse. Il s'agit d'une approche établie et brevetée pour les produits qui nécessitent à la fois une résistance de surface et un gonflant central.
Avant de signer, considérez les essais comme non négociables. Demandez au fournisseur d'analyser votre mélange réel, y compris le taux de recyclage, et de déclarer le poids de la bande CV, les valeurs de traction MD/CD et l'énergie du four par kilogramme de tissu fini. Pour les projets de pose aérienne, demandez comment les paramètres du volume d'air et du ventilateur sont réglés par fibre, car ce réglage détermine si une machine peut changer de produit proprement. Pour les projets de cardage, demandez à quelle vitesse les vêtements des cartes peuvent être changés et comment l'interface chargeur-carte empêche les bandes de poids. Hongyi fournit à la fois des machines autonomes et des lignes complètes et publie ses gamme complète d'équipements non tissés , une référence utile lorsque vous comparez les étendues de gamme entre les fournisseurs.
Si votre produit cible est de la ouate ou du rembourrage, la ligne est généralement citée comme un seul système : ouverture et mélange, formage par airlay, thermocollage au four, puis enroulement et découpe.
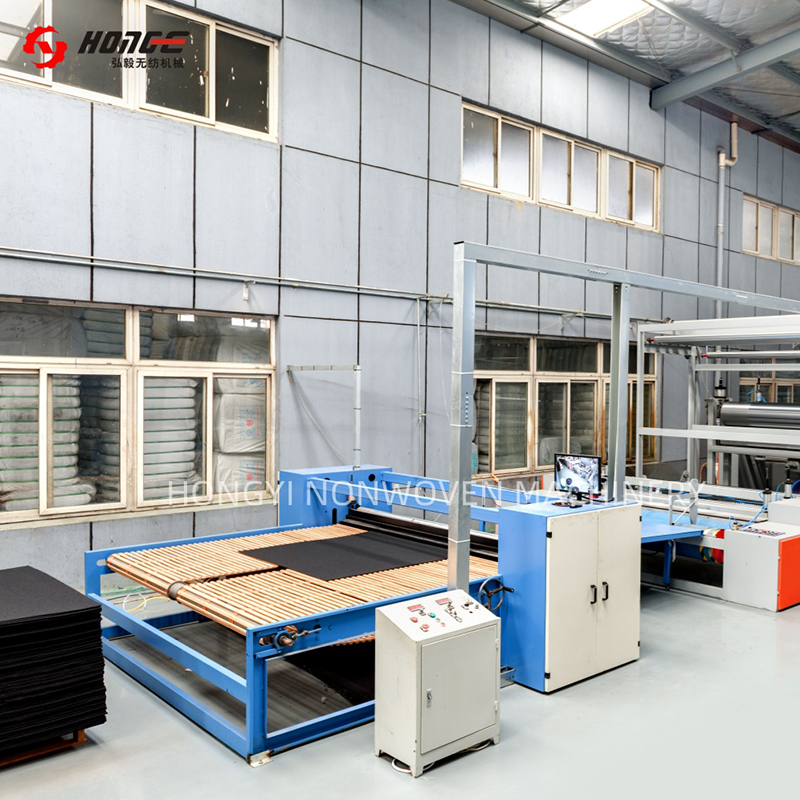 Ligne de production de ouate à liaison thermique HYL Comme le note l'article, les produits en ouate sont généralement cités comme des systèmes complets, et cette ligne intègre l'ouverture, la formation d'airlay, le collage au four thermique et l'enroulement pour produire de la ouate dure ou douce pour matelas, coussins et textiles de maison. Voir le produit →
Foire aux questions
L’airlaid est-il la même chose que le drylaid ?
Drylaid couvre toute bande formée à partir de fibres sèches, de sorte que le cardage et l'airlay sont des itinéraires à sec. Dans les catalogues de machines, l'airlay signifie généralement la pose aléatoire à l'air de fibres discontinues, tandis que l'airlaid à base de pâte est un processus distinct, semblable au papier.
Quel processus gère mieux les fibres recyclées ?
Airlay. Les déchets de fibres courtes, cassants et mélangés sont exactement la raison pour laquelle la voie aérodynamique a été développée, alors qu'une carte a besoin de fibres discontinues saines pour former une bande propre et continue.
Le cardage peut-il un jour produire une force équilibrée ?
Pas d’un seul Web. Un nappeur croisé empilant des bandes cardées à 90 degrés rapproche les valeurs MD et CD, ce qui est une pratique courante sur les lignes de feutre aiguilleté et de géotextile.
L'airlay permet-il d'économiser du matériel car il forme directement des toiles lourdes ?
Cela évite le rodage croisé à des grammages élevés, mais cela n'évite pas le collage. La bande lâche airlaid nécessite toujours une étape de collage, le plus souvent un four de thermoliage avec une part de fibre à faible point de fusion.


