

Placez une feuille de spunbond légère provenant d'un sac à provisions à côté d'un épais géotextile aiguilleté et vous obtenez deux familles de tissus non tissés entièrement différentes, bien qu'aucune ne contienne un seul fil tissé. La différence fondamentale peut être énoncée en une phrase : Le tissu spunbond est constitué de filaments continus extrudés à partir de polymère fondu et liés par la chaleur, tandis que le tissu aiguilleté est constitué de fibres discontinues courtes cardées en une bande et emmêlées mécaniquement par des aiguilles barbelées. Tout ce qui est pratique découle de cette seule différence : la plage de poids réalisable, le profil de résistance, la porosité, les options de matières premières, le niveau d'investissement et, en fin de compte, les produits finaux que chaque tissu peut servir. Ce guide passe en revue les deux processus, compare les propriétés côte à côte et se termine par une liste de contrôle d'achat que vous pouvez appliquer avant de vous engager dans l'une ou l'autre technologie.
Deux processus, deux logiques : filaments vs fibres discontinues
Le procédé spunbond : du polymère au tissu en une seule ligne
La production de spunbond commence avec des granulés de polymère, le plus souvent du polypropylène (PP) ou du polyester (PET). Les granulés sont fondus et extrudés à travers une filière comportant des centaines de petits trous, formant des filaments continus. Ces filaments sont étirés par de l'air à grande vitesse pour orienter les chaînes de polymère - étape qui confère au spunbond sa bonne résistance à la traction par rapport à son poids - puis sont déposés de manière aléatoire sur une bande mobile. La bande est liée immédiatement, généralement par des rouleaux de calandre chauds qui soudent les croisements de filaments en petits points de liaison, c'est pourquoi une surface spunbond présente un motif régulier de points. Étant donné que le filage, la formation de la bande et le collage s'effectuent sur une ligne intégrée à grande vitesse, le spunbond est très efficace pour les tissus légers, généralement d'environ 10 à 200 g/m².
Le procédé aiguilleté : cardage, rodage croisé et aiguilles barbelées
Le tissu aiguilleté suit le chemin inverse : il part de balles de fibres discontinues – des fibres courtes comme le polyester et le polypropylène, ainsi que des fibres naturelles ou recyclées comme la laine et le jute. Les balles sont d'abord ouvertes et mélangées dans un machine de mélange de fibres , car un mélange uniforme de fibres est ce qui maintient les propriétés de la bande finale cohérentes. Le mélange est cardé en une bande légère, qui est ensuite superposée - pliée couche après couche - pour augmenter le poids et le volume avant le collage.
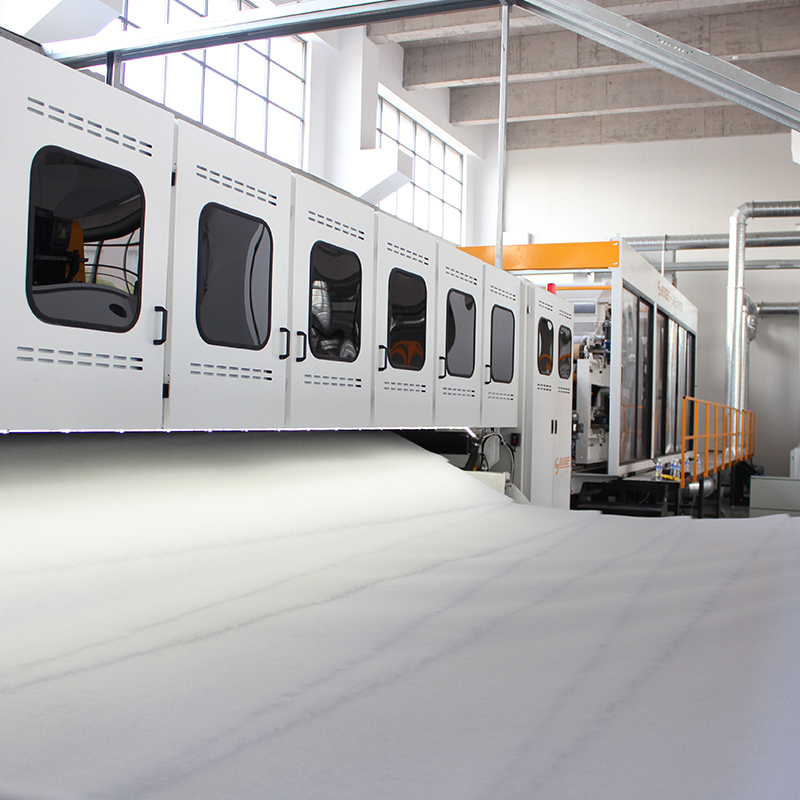 HYPW Cross Lapper pour la construction uniforme de nappes de fibres Avant l'aiguilletage, les bandes cardées doivent être pliées en couches pour atteindre le poids et le gonflant requis. Ce nappeur croisé plie les bandes uniformément grâce à une servocommande et des rideaux antistatiques, produisant des nattes uniformes et lisses, prêtes à être collées. Voir le produit →
L’étape de collage est ce qui donne son nom au tissu. Un métier à aiguilles fait entrer et sortir des milliers d'aiguilles barbelées de la toile ; les barbes capturent les fibres et les tirent à travers les couches, verrouillant mécaniquement la structure sans colle ni chaleur. L'épaisseur, la densité et la résistance peuvent être ajustées grâce à la densité des aiguilles, à la profondeur de pénétration et au mélange de fibres.
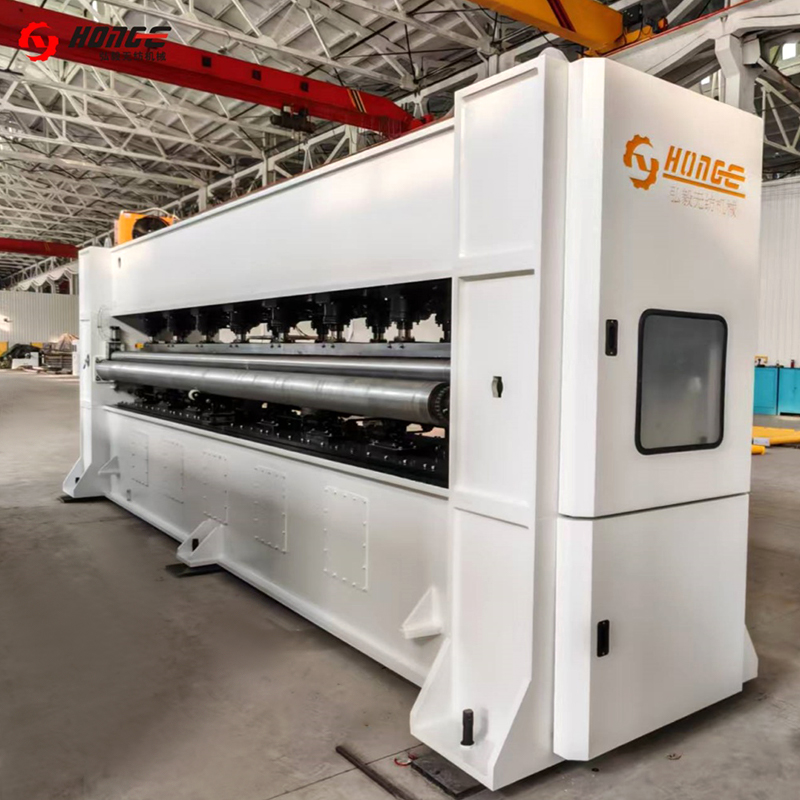 Poinçonneuse à aiguille HYZC pour le collage de tissus Il s'agit de la machine qui verrouille mécaniquement la bande en couches avec des aiguilles barbelées, sans colle ni chaleur. Avec des largeurs de travail allant jusqu'à 8 500 mm et une densité et une course d'aiguille réglables, il contrôle l'épaisseur, la densité et la résistance. Voir le produit →
Après l'aiguilletage, de nombreux producteurs ajoutent du thermofixage, du repassage ou du calandrage pour stabiliser les dimensions et lisser la surface, puis enrouler et fendre le tissu à la largeur.
Comparaison des propriétés en un coup d'œil
Parce qu’un tissu est lié par des filaments fondus et l’autre par des fibres discontinues emmêlées, leurs profils commerciaux se chevauchent à peine. Le tableau ci-dessous résume les différences que les acheteurs doivent le plus souvent comparer.
| Propriété | Non-tissé spunbond | Non-tissé aiguilleté |
|---|---|---|
| Forme de fibre | Filaments continus | Fibres courtes |
| Méthode de collage | Thermique : des rouleaux de calandre chauds soudent les croisements de filaments | Mécanique : les aiguilles barbelées entrelacent les fibres |
| Grammage de base typique | Environ 10 à 200 g/m² | Environ 80 à 1 500 g/m² |
| Épaisseur et loft | Mince, plat, dense | Épais, haut, compressible |
| Aspect des surfaces | Lisse, avec points de liaison réguliers | Flou, semblable à du feutre |
| Porosité | Faible à modéré | Élevé |
| Matières premières | Polymères filables uniquement (PP, PET) | PET, PP, mélanges, fibres naturelles et recyclées |
| Vitesse de ligne | Très élevé | Modéré |
| Utilisations finales typiques | Hygiène, médical, sacs, housses agricoles | Géotextiles, automobile, tapis, filtration, ouate |
Les fourchettes de poids expliquent l’essentiel de l’écart. Une ligne spunbond est optimisée pour les produits en feuilles fines et uniformes ; le pousser à des poids lourds devient non rentable car la production en mètres carrés s'effondre. En revanche, une ligne aiguilletée s'adapte facilement aux tissus épais - il vous suffit d'ajouter des couches de bande avec le nappeur croisé et d'augmenter la pénétration de l'aiguille - c'est pourquoi elle domine toutes les applications au-dessus d'environ 200 g/m².
Où chaque tissu gagne
Territoire Spunbond : léger, rapide, grand volume
Le Spunbond est le choix par défaut partout où le tissu est consommé au mètre carré en grandes quantités et à faible poids : produits d'hygiène tels que les draps pour couches, les blouses et emballages médicaux, les sacs à provisions réutilisables, les couvertures de culture et les couches de support ou de doublure pour les meubles et les revêtements de sol. Ses filaments continus offrent une résistance à la traction fiable, même à 15-30 g/m², et la ligne rapide et entièrement intégrée maintient le coût unitaire à un faible niveau. Ce que le spunbond ne fait pas bien, c'est le volume : il ne peut pas produire de manière économique des structures épaisses, hautes et compressibles.
Territoire aiguilleté : épais, poreux, flexible en fibres
Les tissus aiguilletés gagnent partout où l'épaisseur, la perméabilité et la flexibilité des matières premières comptent plus que la vitesse. Des exemples typiques incluent les géotextiles pour les travaux routiers, ferroviaires et de drainage, les pièces intérieures automobiles telles que les doublures de coffre, les sous-tapis et les panneaux isolants, les tapis en feutre aiguilleté, les médias filtrants contre la poussière, la ouate et le rembourrage, ainsi que les bases pour le cuir synthétique. Un autre avantage est que le procédé accepte des fibres qu'une filière ne peut pas traiter - fibres grossières, naturelles, recyclées ou mélangées - ce qui réduit le coût des matériaux et soutient les objectifs de contenu recyclé. Le tableau ci-dessous donne une vue illustrative de la façon dont la production aiguilletée est généralement répartie entre les utilisations finales.
- Géotextiles et civils : 30 %
- Intérieurs d'automobile : 25 %
- Moquette et revêtement de sol : 20 %
- Filtration : 15%
- Literie & meubles : 10%
Risques liés aux coûts, à la rapidité et aux achats
Du point de vue de l'acheteur d'équipement, les deux technologies se situent aux extrémités opposées de l'échelle d'investissement. Une ligne spunbond est un système unique, complexe et de grande capacité : coût d'investissement élevé, consommation d'énergie élevée pour l'extrusion et rentabilité uniquement pour de grands volumes de tissu léger. Sa fenêtre de produits est étroite : vous pouvez modifier le grammage à l'intérieur d'une bande, mais vous ne pouvez pas transformer une ligne spunbond en un producteur de feutre épais.
Une ligne aiguilletée est modulaire et plus facile à développer par étapes : ouverture et mélange, cardage, rodage croisé, aiguilletage, puis finition des équipements tels que fours et machines à repasser au fur et à mesure de la maturation de vos produits. Le coût d’entrée est plus faible, la vitesse de ligne est modérée et les principaux coûts récurrents sont les aiguilles, qui s’usent et se cassent parfois, et la qualité de la préparation des fibres. Une alimentation inégale se manifeste directement par un poids de bande inégal, de sorte que des composants tels qu'un alimentateur vibrant non tissé ne sont pas des extras optionnels mais une garantie de qualité.
La règle générale est simple. Si votre produit cible est un tissu jetable ou léger et durable d’un grammage inférieur à environ 100 g/m², le spunbond est la voie efficace. S'il s'agit d'un produit durable, épais ou noble d'un grammage supérieur à 150 g/m² environ - ou si vous souhaitez utiliser des fibres recyclées et naturelles - l'aiguilletage est le choix pratique. Pour les usines qui développent des capacités de production de fibres discontinues autour des géotextiles, des feutres automobiles ou des tapis en feutre aiguilleté, une ligne de production complète de feutre aiguilleté relie l'ensemble de la chaîne, de l'ouvre-balle à l'enrouleur.
 Ligne de production de feutre d'aiguilletage HYL Pour les producteurs ciblant des tissus lourds et durables comme les géotextiles et les feutres automobiles, cette ligne complète s'étend de la préparation des fibres en passant par l'aiguilletage jusqu'au feutre fini, avec des largeurs allant jusqu'à 9 000 mm et des poids de 100 à 1 200 g/m². Voir le produit →
Une liste de contrôle en six points avant de décider
- Grammage de base cible : moins de 100 g/m² indique un filé-lié ; plus de 150 g/m² indique une aiguilletage ; entre les deux, évaluez les deux.
- Durée de vie du produit : l’usage unique favorise la vitesse du spunbond ; les produits à longue durée de vie et porteurs favorisent le collage mécanique.
- Approvisionnement en fibres : si vous envisagez d’utiliser des fibres recyclées, grossières ou naturelles, l’aiguilletage est effectivement la seule option des deux.
- Épaisseur et perméabilité : les filtres, géotextiles et rembourrages ont besoin du loft que seul l'aiguilletage offre.
- Volume et budget : les tissus légers à volume élevé justifient les investissements en spunbond ; les lignes modulaires aiguilletées s'adaptent à un investissement progressif.
- Flexibilité : l'aiguilletage vous permet de modifier le mélange de fibres, le poids et la densité sur une seule ligne, ce qui est précieux si votre gamme de produits est encore en évolution.
Foire aux questions
Le spunbond est-il plus résistant que le non-tissé aiguilleté ?
Pas automatiquement. Par gramme de matériau léger, les filaments continus du spunbond offrent une excellente résistance à la traction, c'est pourquoi 20 g/m² de spunbond fonctionnent comme emballage. Aux poids lourds, les tissus aiguilletés offrent un volume, une résistance à la déchirure et un allongement plus élevés, car les fibres discontinues entrelacées s'étirent et se réorientent sous la charge au lieu de s'appuyer sur des points de soudure fixes.
Une ligne aiguilletée peut-elle utiliser des fibres recyclées ?
Oui, et c’est l’un de ses arguments économiques les plus forts. Des fibres de PET ou de PP recyclées, des chutes de production rouvertes sur un ouvre-bordure et des fibres naturelles grossières bien aiguilletées, à condition que l'ouverture, le mélange et l'alimentation maintiennent le mélange uniforme.
Pourquoi le tissu aiguilleté est-il plus épais pour le même poids ?
L’aiguilletage laisse les fibres dépasser du plan du tissu, créant ainsi une structure poreuse tridimensionnelle. Le collage par calandre dans le spunbond aplatit la bande, de sorte que les mêmes grammes par mètre carré produisent une feuille beaucoup plus fine et plus dense.
Les deux processus aboutissent-ils parfois au même produit ?
Parfois. Les biens durables de poids moyen peuvent être fabriqués dans les deux sens, et certains produits les combinent - par exemple, un noyau aiguilleté pour le loft avec une couche de surface collée pour plus de douceur. Mais pour la plupart des spécifications, les objectifs de poids et de loft pointent clairement vers un seul processus.
En bref, les non-tissés spunbond et aiguilletés ne sont pas tant des concurrents que des compléments divisés en poids et en structure : choisissez le spunbond pour des feuilles légères, uniformes et à grand volume, et l'aiguilletage pour des feutres épais, poreux et flexibles en fibres. Si votre feuille de route s'oriente vers la deuxième famille, la chaîne d'équipements - ouverture, mélange, cardage, rodage croisé, aiguilletage et finition - est modulaire, vous pouvez donc la construire étape par étape à mesure que votre marché se développe.


