

Une ligne de géotextile aiguilleté dans une usine de taille moyenne a commencé à produire des rouleaux avec des rayures claires et foncées après un arrêt de maintenance de routine. La recette était inchangée, les paramètres de la carte n'étaient pas modifiés et le métier à aiguilles ne présentait aucun défaut. Le directeur de l'usine a d'abord soupçonné la carte, mais le véritable problème se trouvait 20 mètres en amont : la chambre de mélange se vidait plus rapidement que son cycle de stratification, la bande était donc alimentée par des fibres fraîches et mal moyennes. Il a fallu une équipe complète et trois rouleaux déclassés pour rétablir une production normale.
Le mélange des fibres n’apparaît pas sur le tissu fini comme un seul défaut. Cela se manifeste par de vagues stries, des tests de traction limites, des différences de teintes et une consommation imprévisible de fibres de liaison coûteuses. La solution commence par comprendre comment fonctionne le mélange, comment le mesurer et quels choix d’équipements l’améliorent réellement. C'est exactement ce que couvre ce guide, avec des contrôles pratiques que vous pouvez utiliser sur votre propre ligne.
Pourquoi le mélange de fibres détermine la qualité du non-tissé
L'uniformité du mélange de fibres entrant dans la carte est le meilleur indicateur de l'uniformité du tissu quittant l'enrouleur. Tout ce qui se passe ensuite, cardage, rodage, aiguilletage ou thermocollage, ne peut que réarranger les fibres qu'il reçoit ; aucune de ces étapes ne peut corriger une mauvaise proportion.
Trois conséquences d’un mauvais mélange apparaissent directement dans le tissu final :
- Cohérence des couleurs. Dans les non-tissés colorés, les fibres porteuses de pigments ne représentent souvent que 2 à 5 % du mélange. Un décalage d'un point de pourcentage suffit pour créer une différence de teinte visible entre les rouleaux, notamment dans les couleurs claires et pastel.
- Qualité du collage. Dans la ouate thermoliée, la fibre de polyester à faible point de fusion doit atteindre chaque partie de la nappe dans la même proportion. Un surdosage local crée des taches dures et brillantes ; un sous-dosage local laisse des zones qui s'effondrent lors du traitement thermique.
- Uniformité mécanique. La résistance à la traction, l'allongement et la densité superficielle suivent tous le rapport de mélange. Lorsque le CV du mélange dérive, les résultats des tests deviennent difficiles à défendre auprès du client.
C'est pourquoi les chefs de ligne expérimentés surveillent les variations du rapport de mélange au début de la ligne, et pas seulement le tissu au niveau de l'enrouleur. Un moyen simple de visualiser l’effet de chaque étape du processus consiste à suivre l’écart du rapport de mélange par rapport à l’objectif ; le tableau ci-dessous montre un exemple illustratif basé sur la pratique typique d’une usine.
Figure 1. Comment l'écart du rapport de mélange se rétrécit le long de la ligne (exemple illustratif ; plus bas est plus précis)
Mélange et mélange : deux termes, un objectif
Dans la terminologie textile, le mélange signifie généralement combiner des fibres du même type mais de qualités différentes, par exemple deux fibres de polyester de deniers différents, ou deux lots de production de la même matière première. Le mélange signifie combiner différents types de fibres, comme le polyester avec de la viscose ou le polypropylène avec des fibres liantes à faible point de fusion. Dans une usine de non-tissés, la ligne réalise les deux, souvent dans le même train d'équipements.
La distinction n’est pas académique. Cela affecte la façon dont vous configurez la dépose des balles, les dispositifs de dosage dont vous avez besoin et le niveau de répétabilité que vous demandez au fournisseur de machines. Si votre produit doit répondre à une teneur stricte en fibres à faible point de fusion, par exemple, les exigences de précision du mélange seront beaucoup plus strictes que si vous n'avez besoin que de faire la moyenne de deux qualités du même polymère.
Si le mécanisme derrière cette étape est nouveau pour vous, cet aperçu de comment fonctionne une machine à mélanger les fibres explique la séquence d'équipement en langage clair.
Comment fonctionne le mélange de fibres dans une ligne de non-tissé typique
Le mélange des fibres commence au niveau de la balle et se termine au niveau de l'alimentation des cartes. Cinq étapes sont impliquées et chacune a un effet mesurable sur l’uniformité finale. La séquence ci-dessous est typique des lignes de fibres discontinues produisant du feutre aiguilleté, de la ouate thermoliée ou des produits airlaid.
| Scène | Que se passe-t-il à cette étape | Effet principal sur la qualité du mélange |
|---|---|---|
| Ouverture des balles | Les balles compressées sont brisées en touffes lâches sans endommager excessivement les fibres. | Une taille de touffe constante empêche les grosses touffes d’entrer dans les étapes suivantes. |
| Ouverture pré-fine | Les touffes sont encore réduites et les impuretés lourdes peuvent être séparées. | Des touffes plus petites permettent un dosage plus précis et un mélange plus rapide. |
| Pesée and metering | Chaque composant est alimenté à un débit contrôlé par une bande de pesée ou un plateau de pesée. | La précision du rapport de mélange dépend presque entièrement de cette étape. |
| Chambre de mélange | Les fibres en couches sont stockées et retirées verticalement pour faire la moyenne des variations à court terme. | La moyenne du temps atténue les fluctuations par rapport à la ligne d'ouverture. |
| Convoyage et alimentation | Les fibres ouvertes et mélangées sont transportées vers le formeur de carte ou de bande à une densité stable. | Une densité d'alimentation stable protège la carte des surtensions et de la famine. |
Au stade de l’ouverture fine, le degré d’ouverture fixe directement la limite de ce que le mixeur peut réaliser. Un Ouvreur pré-fin HYKS est préférable lorsque l'ouvre-balle laisse seul des touffes qui pèsent encore plusieurs grammes ; sur les lignes modernes, réduire la taille des touffes à ce stade est l’une des améliorations de qualité les moins chères que vous puissiez effectuer.
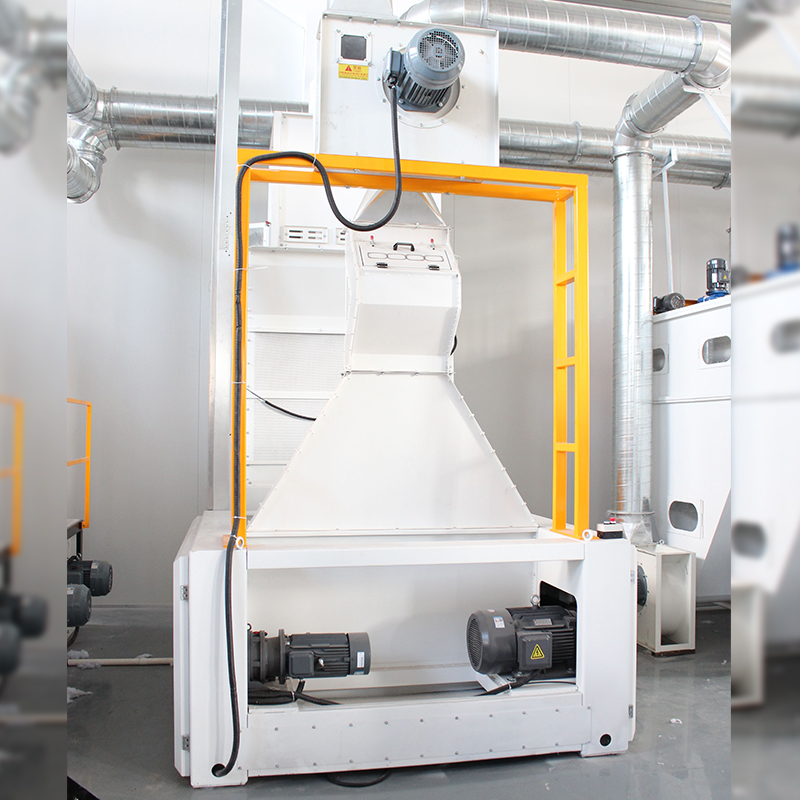 Fournisseur et vente en gros de machines d'ouverture pré et fine | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. est un fournisseur et fabricant chinois de machines de pré-ouverture et d'ouverture fine. Modulaire, certifié CE, ... Voir le produit →
Le mixeur lui-même peut prendre différentes formes. Dans les lignes aiguilletées et thermocollées, un mélangeur à grande chambre stocke la fibre en couches verticales et la retire du bas par un treillis ou un tambour à pointes. La coupe verticale fait la moyenne des variations survenues au cours des minutes nécessaires au remplissage de la chambre. C'est le moyen le plus fiable de stabiliser le mélange lorsque la recette contient un composant dominant.
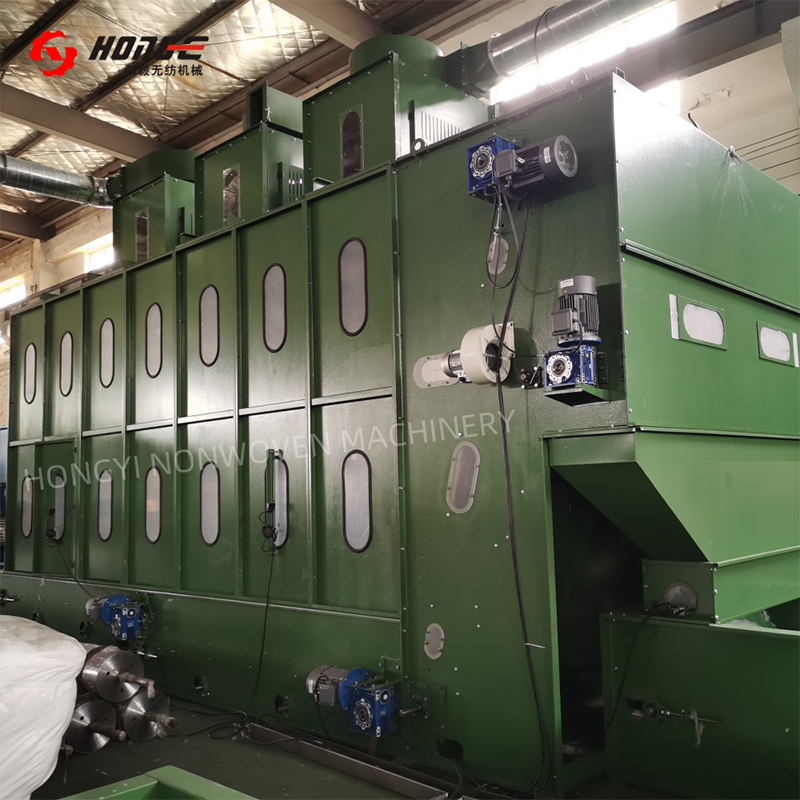 Fournisseur de machines de mélangeur à grande chambre non tissées | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. est un fournisseur et fabricant chinois de mélangeurs non tissés à grande chambre. 15–37 m³, certifié CE... Voir le produit →
Pouvez-vous prouver que le mélange est assez bon ?
Le degré de mélange est toujours mesuré par variation et non par moyenne. Une ligne peut atteindre le rapport de mélange cible sur une heure et néanmoins produire un mauvais tissu car le mélange était correct en moyenne mais inégal toutes les deux minutes. C'est pourquoi la mesure clé est le coefficient de variation (CV) du rapport de mélange, idéalement mesuré sur de courtes longueurs de bande.
En pratique, les usines utilisent quatre niveaux de contrôle :
| Méthode | Ce qu'il mesure | Niveau d'acceptation typique |
|---|---|---|
| Inspection visuelle du Web | Stries, taches d'ombre, touffes | Pas de stries visibles ni d'agrégats de couleur sous un éclairage standard |
| Dossiers de dépôt et de pesée des balles | Précision du ratio à long terme | Composante principale dans /-1,5 % de l'objectif par quart de travail |
| Analyse de mélange en laboratoire | Teneur réelle en fibres en poids | Dans /-2% de la recette pour chaque composant |
| Capteurs en ligne (NIR, couleur) | Variation à court terme sur le Web | CV de 3% ou moins sur 100 m de tissu |
Lorsque vous évaluez une nouvelle ligne de mélange, demandez au fournisseur des données CV, et pas seulement des chiffres de capacité. Demandez également un test qui simule le pire des cas réaliste, comme le passage d'une couleur sombre à une couleur claire, car le comportement de purge du mélangeur est aussi important que sa précision en régime permanent. Il s’agit d’un piège d’approvisionnement courant, et il est moins coûteux à découvrir lors des tests d’acceptation qu’en production.
Pourquoi le mixage échoue toujours en production
Même les lignes bien conçues perdent en qualité de mélange. L'expérience sur le terrain dans le domaine des plantes non tissées révèle un petit nombre de causes reproductibles. La part approximative de chaque cause dans les cas de dépannage typiques est indiquée ci-dessous ; les pourcentages sont indicatifs et basés sur la répartition habituellement observée dans les dossiers de service plutôt que sur une norme publiée.
- Ouverture insuffisante (35%)
- Pesée errors (25%)
- Temps de mélange court (20%)
- Mauvais dépôt des balles (12 %)
- Accumulation et usure (8%)
- Ouverture insuffisante. Lorsque l’ouverture de la balle ou l’ouverture fine est insuffisante à un débit élevé, le mélangeur reçoit des touffes trop grosses et aucun mélangeur ne peut produire un mélange uniforme à partir d’éléments de base inégaux.
- Pesée and metering errors. Les balances à la dérive, les goulottes de fibres bloquées et le transport pneumatique qui presse les fibres contre les dispositifs de dosage faussent tous le signal de poids. Ces erreurs ont tendance à être intermittentes, ce qui les rend plus difficiles à détecter qu'un décalage constant.
- Temps de mélange court. Les opérateurs augmentent le débit et réduisent progressivement le cycle de remplissage de la chambre jusqu'à ce que le produit commence à présenter des stries. La solution consiste à maintenir le temps de séjour mesuré à l’intérieur du mélangeur dans la fenêtre recommandée par le fabricant.
- Mauvaise dépose des balles. Les lots de fibres naturelles diffèrent par leur finesse, leur longueur et leur humidité ; si le plan de dépôt ne répartit pas ces différences de manière égale, une variation du ratio à court terme apparaît.
- Accumulation et usure. Les accumulations de fibres dans les coins des conduits et sur les treillis usés finissent par se libérer sous forme de flammes, créant des amas locaux dans la toile.
Que vérifier avant d'acheter du matériel de mélange
L’équipement de mélange est rarement acheté comme une seule machine ; il est acheté dans le cadre d'une ligne et le choix doit être fait en fonction des exigences finales du tissu. Gardez ces points sur la liste de contrôle :
- Nombre de composants et plage de rapports. Une ligne à deux composants avec des ratios stables peut utiliser une simple chambre ; une ligne qui change fréquemment de recette nécessite un dosage plus flexible et une purge plus rapide.
- Forme fibreuse. La longueur des fibres, le denier, le frisage et la densité apparente modifient la façon dont les touffes s'ouvrent et dont elles circulent dans les conduits. Une machine adaptée à une fibre de polyester 6 deniers peut se comporter différemment avec une fibre à faible densité et à fort gonflant.
- Débit. Le volume du mélangeur doit correspondre à la vitesse de la ligne. La plupart des chambres de mélange sont conçues pour une durée de séjour de 10 à 30 minutes ; si un fournisseur propose beaucoup moins, demandez le CV attendu à plein débit.
- Automatisation et données. Les courroies de pesée, les variateurs de fréquence et les recettes PLC transforment un mélangeur mécanique en un outil de processus reproductible.
- Nettoyabilité. Le temps de changement de couleur dépend des surfaces intérieures lisses, des portes de nettoyage accessibles et de la capacité de purger rapidement la chambre.
Pour le mélange continu de deux ou trois composants, un mélangeur de fibres combine une alimentation pesée ou volumétrique avec des éléments de mélange actifs, de sorte que le mélange soit homogénéisé au fur et à mesure qu'il se déplace vers la carte. Cette configuration convient aux lignes qui nécessitent un mélange stable dans un encombrement compact.
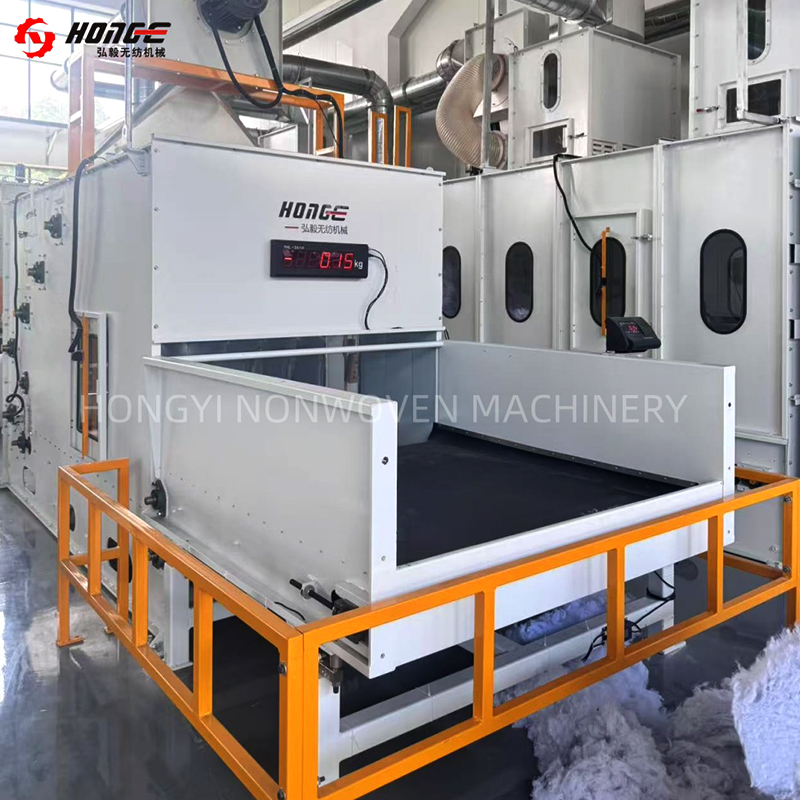 Fournisseur et exportateur de machines de mélange de fibres | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. est un fournisseur et fabricant chinois de machines de mélange de fibres. Pesée proportionnelle, certification CE... Voir le produit →
Au-delà de la machine elle-même, évaluez le fournisseur. Un fabricant avec plus de 20 ans d'expérience dans les machines non tissées et de multiples installations à l'étranger est plus susceptible de vous aider avec des recommandations de processus, des lignes de référence et des pièces de rechange lors de la mise en service. Demandez l'installation de référence la plus proche qui exécute un produit similaire au vôtre et vérifiez le CV de mélange auquel vous pouvez vous attendre à plein débit.
Questions fréquemment posées sur le mélange de fibres
Quelle est la différence entre un mélangeur de fibres et un mélangeur à grande chambre ?
Un grand mélangeur à chambre fonctionne selon un cycle de type batch : il crée des couches verticales puis les coupe, en faisant la moyenne des variations sur une période de quelques minutes. Un mélangeur de fibres mélange continuellement en un seul passage, à l'aide d'éléments de mélange ou d'un courant d'air, et est généralement placé après la section de pesée. De nombreuses lignes utilisent les deux : une pour le calcul de la moyenne, une pour l'homogénéisation finale.
Quel temps de séjour dans le mixeur est suffisant ?
Cela dépend du nombre de composants et du CV toléré, mais 10 à 30 minutes constituent une plage de conception courante pour les lignes de non-tissés discontinus. Si la chambre fournit moins de 10 minutes au débit maximum, testez le CV du mélange avant d'accepter la conception.
Les fibres recyclées peuvent-elles être mélangées dans un même équipement ?
Oui, mais les fibres recyclées nécessitent une ouverture supplémentaire avant d'entrer dans le mélangeur car elles sont emmêlées et peuvent contenir des particules dures. Un ouvreur pré-fin en amont réduit les risques d'agglutination et protège les doseurs. Le rapport de mélange du contenu recyclé doit également être surveillé, car sa densité apparente varie plus que celle des fibres vierges.
Pourquoi les stries n'apparaissent-elles qu'après un changement de couleur ?
Les fibres résiduelles de la recette précédente restent dans les conduits, les coins des chambres et sur les surfaces du treillis. Lors de la recette suivante, il se libère progressivement et apparaît sous forme de stries. Les conduites qui changent fréquemment de couleur doivent être conçues avec des intérieurs de conduits lisses, des chambres à purge rapide et des portes de nettoyage accessibles.
Le mélange des fibres n’est pas la partie la plus compliquée d’une ligne de non-tissés, mais c’est la partie qui détermine si le reste de la ligne peut fonctionner à son véritable potentiel. Lorsque le prochain problème de qualité apparaît, vérifiez d'abord le mélange. L’extrémité balle de la ligne vous indiquera généralement ce que l’extrémité enrouleuse est sur le point de produire.


