

Transformation de non-tissés C'est là que le travail d'une ligne de production devient un produit prêt pour le client. Un rouleau géant de feutre aiguilleté ou de ouate thermocollée quittant la ligne principale doit encore être fendu à la largeur, enroulé à une densité spécifiée, coupé en rouleaux de tailles maniables et, dans de nombreux cas, repassé ou thermofixé pour stabiliser sa surface. La qualité de cette conversion détermine la quantité de tissu qui devient des marchandises vendables, la cohérence de ces marchandises d'un rouleau à l'autre et la quantité qui finit comme garniture de bord ou comme rebut rejeté.
Qu'est-ce que la conversion de non-tissés ?
Transformation de non-tissés refers to the post-formation processing of nonwoven roll goods into the widths, lengths, roll formats, or sheet formats that customers specify. It is separate from manufacturing: web formation, bonding, and finishing treatments create the fabric, while converting shapes that fabric into the final deliverable.
La distinction est importante car c'est lors de la conversion que les problèmes de qualité cachés deviennent visibles. Une bande avec un grammage inégal ne s'enroulera pas uniformément. Une tension mal contrôlée peut étirer un tissu léger et modifier sa largeur avant que la découpeuse ne coupe. Même la préparation des fibres a une influence : lorsqu'un mélangeur à grande chambre ne mélange pas les fibres de manière cohérente, la variation de densité se répercute sur la station de conversion. C'est pourquoi les directeurs d'usine expérimentés considèrent les performances de transformation comme une mesure de l'ensemble de la chaîne, et non seulement de l'équipement de finition.
La conversion s'applique à la plupart des familles de tissus utilisés dans l'industrie : aiguilletés, thermocollés, airlaid, spunbond et meltblown. Les rouleaux hygiéniques nécessitent un contrôle précis de la largeur. Les chiffons de nettoyage doivent avoir des bords nets et une fermeté constante du rouleau. Les géotextiles nécessitent des tolérances permettant une installation fiable sur le terrain.
Le processus de conversion des non-tissés étape par étape
La conversion d'un rouleau de non-tissé suit une séquence définie, que la ligne soit construite autour du refendage, du rembobinage ou de la découpe de feuilles :
- Détente —le rouleau géant est monté sur un support de déroulement avec un frein ou un entraînement qui maintient la tension constante.
- Refendage -des couteaux rotatifs ou des lames découpées par cisaillement coupent la bande aux largeurs cibles.
- Rembobinage — les bandes refendues sont enroulées sur des noyaux individuels avec une tension et une pression de pincement contrôlées.
- Coupe transversale ou découpe en tôle —les rouleaux sont découpés en rondins ou en feuilles courtes pour des applications spécifiques.
- Finition — le repassage, le thermofixage ou le scellement des bords améliorent l'uniformité de la surface et la stabilité dimensionnelle.
- Inspection et emballage —les bords, la densité du rouleau et les dimensions sont vérifiés avant l'emballage et l'étiquetage.
La régularité de la pâte entrant dans le four ou dans la zone d'aiguilletage détermine si le rouleau fini a une épaisseur uniforme sur toute sa largeur. Un alimentateur vibrant non tissé est l'un des premiers endroits où l'uniformité est établie ; si la nappe varie, la station de transformation considère cela comme des fluctuations de tension et des défauts de surface.
Méthodes de conversion courantes
| Méthode | Sortie typique | Produits courants |
|---|---|---|
| Refendage en rouleaux | Rouleaux finis de 50 à 2 000 mm de largeur | Hygiène rolls, wipes, industrial roll goods |
| Découpe de feuilles | Feuilles empilées ou pliées | Lingettes, face masks, interlining |
| Découpe | Composants façonnés | Tampons cosmétiques, pansements médicaux |
| Collage thermique ou ultrasonique | Bords scellés et sections laminées | Housses de protection, poches filtrantes |
Conversion d'un équipement performant
Un équipement de conversion fiable est défini par trois capacités : un contrôle précis de la tension, une coupe nette et un enroulement répétable. Le contrôle de la tension empêche l'étirement des bandes légères et le télescopage des feutres lourds. La précision de coupe détermine si un rouleau atteint réellement sa largeur étiquetée. La densité d'enroulement affecte le comportement d'un rouleau lorsqu'un client le déroule à grande vitesse.
Au stade du refendage, un Machine à refendre HYFQ utilise un positionnement précis de la lame contre un rouleau durci pour produire des bords nets et droits sans fusion de fibres ni garniture irrégulière. Cela est particulièrement important pour les produits tels que les chiffons de nettoyage et les lingettes médicales, où une seule fibre parasite au bord déclenche un rejet de qualité.
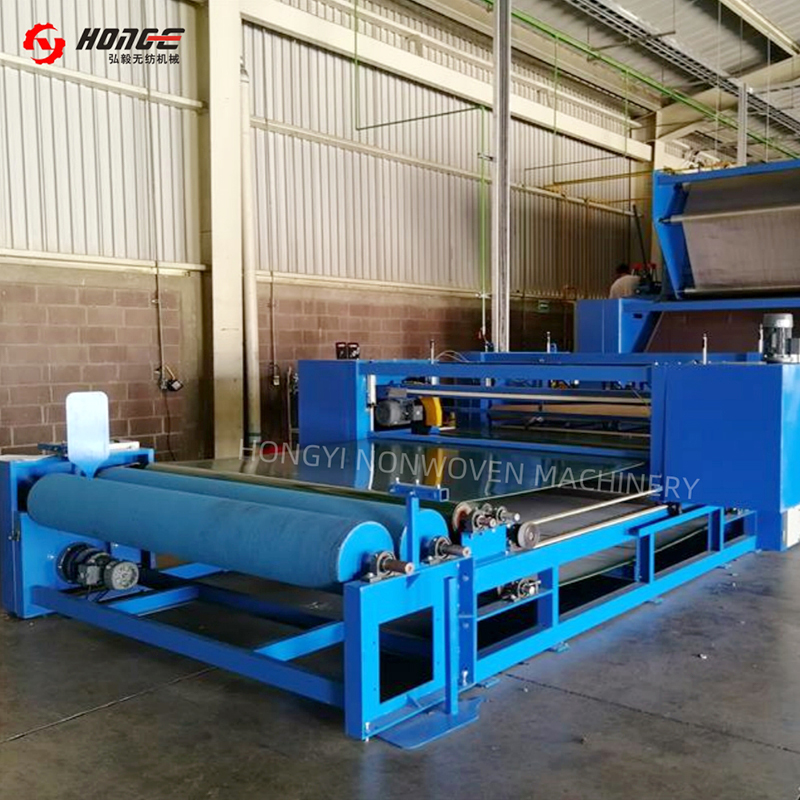 Fournisseur et vente en gros de machines à refendre les non-tissés | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. est un fournisseur et fabricant chinois de machines à refendre les non-tissés. Plateforme intégrée, précision... Voir le produit →
La construction de rouleaux est l’autre moitié de l’équation. Un Enrouleur et coupeur HYSJ gère le profil de tension sur toute la course d'enroulement afin que chaque rouleau fini ait une fermeté uniforme du noyau aux couches externes. Lorsque la longueur définie est atteinte, la machine coupe et transfère vers un nouveau noyau sans arrêter la ligne, ce qui réduit directement les déchets liés au changement de rouleau.
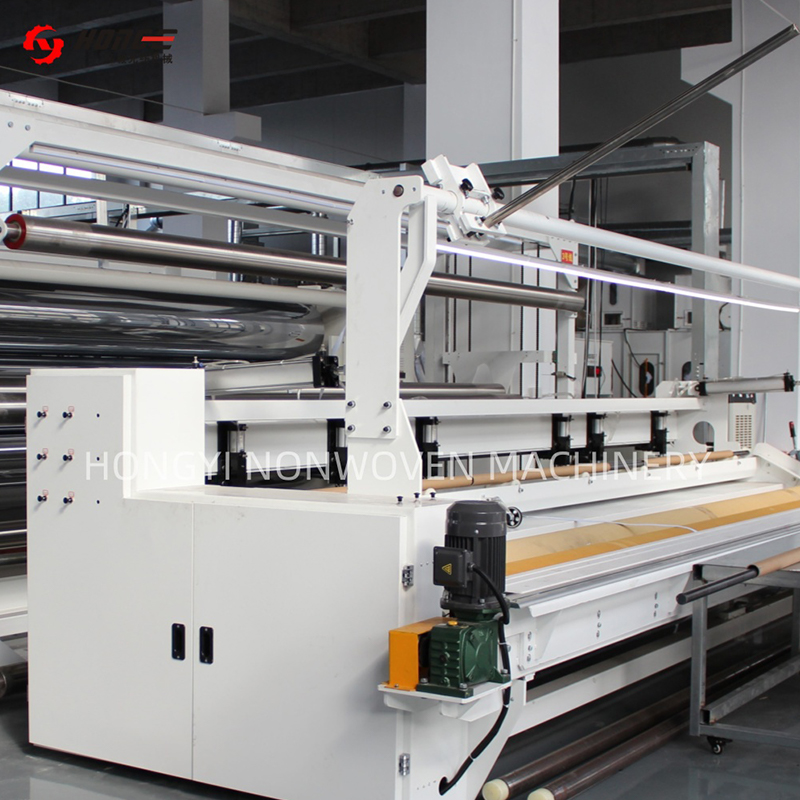 Fournisseur de machines de refendage et d'enroulement de tissus non tissés | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. est un fournisseur et fabricant chinois de machines de refendage et d'enroulement de tissus non tissés. Largeur ≤10m,... Voir le produit →
Les ouates thermocollées et les feutres aiguilletés bénéficient généralement d'une passe de finition. Un Machine à repasser pour tissus non tissés HYTG applique une chaleur et une pression de surface contrôlées pour lisser les fibres lâches et stabiliser le tissu, de sorte que la refente ultérieure produit un bord plus net et que le rouleau final reste dimensionnellement stable pendant le stockage.
 Machine à repasser pour tissus non tissés Fournisseur et fabricant | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. est un fournisseur et fabricant chinois de machines à repasser pour tissus non tissés. 2–3 rouleaux, largeur 2000–7... Voir le produit →
Conversion en interne ou conversion externalisée
Pour un fabricant qui produit déjà des produits non tissés en rouleaux, la décision d'ajouter ou d'étendre la transformation en interne dépend généralement du contrôle et des marges. L'expédition d'un rouleau géant de 3,2 mètres vers un convertisseur externe ajoute du fret, de la manutention et une deuxième couche de marge, et retarde l'arrivée des rouleaux finis chez le client.
La conversion en interne réduit les délais de livraison et permet des commandes sur mesure qu'il ne serait pas rentable d'externaliser. Cela permet également de garder visibles les problèmes de qualité : si un rouleau s'enroule mal, l'opérateur de la ligne le constate au cours de la même équipe et peut corriger la cause en amont. L'externalisation reste judicieuse pour les essais, les très faibles volumes ou les produits nécessitant des capacités spécialisées utilisées seulement occasionnellement.
- Contrôle des délais — convertissez la production d'aujourd'hui aujourd'hui au lieu de faire la queue chez un tiers.
- Maintien du rendement —capturez les rebords et les déchets de démarrage pour les réutiliser en interne là où la ligne le permet.
- Commandes personnalisées — accepter les commandes de largeur de vente au détail à partir de 50 mm sans négocier les minimums d'un transformateur.
- Commentaires sur la qualité - la conversion des défauts pointe directement vers les paramètres du processus en amont.
Contrôle qualité et tolérances en conversion
La qualité de conversion se mesure en millimètres et en grammes. La tolérance de largeur pour les produits d'hygiène et les lingettes est généralement de ±1 à ±2 mm. Les produits industriels en feutre fonctionnent généralement à ±3 mm. La densité du rouleau est exprimée sous forme de plage de fermeté cible, vérifiée en mesurant le poids, le diamètre et la pression de contact du rouleau. La rectitude des bords est inspectée visuellement ; une forme de sablier ou de cloche indique un problème de tension qui ne fera qu'empirer à mesure que le rouleau grandit.
Les déchets liés à la transformation ne sont jamais nuls, mais ils sont contrôlables. Le tableau ci-dessous montre où ces déchets apparaissent généralement sur une ligne bien gérée :
L’automatisation réduit la part des déchets qui dépend de l’homme. Le changement automatique de rouleau, le comptage de longueurs prédéfinies et l'ajustement automatique de la tension réduisent les pertes liées au changement de rouleau, qui constituent le deuxième facteur le plus important. La différence entre un changement de rouleau manuel de 15 minutes et un changement automatique de 3 minutes ajoute des heures productives significatives au cours d'un quart de travail.
Que rechercher lors de l’achat d’équipement de conversion
L’achat d’équipement de conversion commence par l’adaptation de la machine à la gamme de produits. Une ligne qui utilise principalement des lingettes a des exigences différentes de celle qui utilise quotidiennement des rouleaux de géotextile aiguilletés.
- Compatibilité de vitesse - la ligne de transformation doit suivre la ligne de production la plus lente qui l'alimente.
- Plage de largeur — vérifiez les largeurs minimales et maximales utilisables, pas seulement la largeur de coupe maximale.
- Capacité de diamètre de rouleau — confirmez que le support de déroulement peut gérer les poids de rouleaux géants que vous produisez réellement.
- Contrôle des tensions — recherchez des zones de tension indépendantes avec une réponse rapide, car les tissus légers et lourds se comportent différemment.
- Niveau d'automatisation — le chargement automatique du noyau, l'épissure et le changement de rouleau réduisent directement le coût de main-d'œuvre le plus important sur la ligne.
- Énergie et entretien - comparez l'efficacité du moteur, les intervalles de remplacement des lames et l'accès aux pièces d'usure.
L'expérience du fournisseur est plus importante dans la conversion que dans d'autres segments de ligne, car les problèmes de conversion sont généralement diagnostiqués au-delà de la frontière entre la ligne principale et l'équipement de finition. Changshu Hongyi Nonwoven Machinery est un exemple de fournisseur avec plus de 20 ans d'expérience dans les machines et équipements non tissés installés dans plus de 20 pays, dont le Mexique, le Brésil, la Turquie, l'Égypte, le Bangladesh et le Vietnam. Cette largeur est utile lorsqu'une ligne doit être adaptée à différentes matières premières, climats et niveaux de compétence des opérateurs.
Avant de vous engager, examinez les informations récentes du fournisseur nouvelles de l'industrie et des références de cas pour confirmer qu'ils construisent et soutiennent activement des lignes dans votre secteur de produits, plutôt que de vendre des prototypes uniques.
Foire aux questions sur la conversion des non-tissés
La transformation des non-tissés est-elle la même chose que la fabrication des non-tissés ?
Non. Le secteur de la fabrication produit lui-même le tissu via la formation de la bande et le collage ; la conversion transforme ce rouleau fabriqué en produits calibrés, enroulés, coupés ou finis. La fabrication détermine les propriétés du tissu, tandis que la conversion détermine le format et la convivialité du produit.
Quelles tolérances de largeur sont réalistes pour les rouleaux non tissés refendus ?
Pour les produits d’hygiène et les lingettes, une tolérance de largeur de ±1 à ±2 mm est typique. Pour les feutres et géotextiles industriels plus lourds, ±3 mm est plus courant. La tolérance dépend du poids du tissu, de la qualité des bords et de la stabilité de la tension de déroulement.
Une ligne de transformation peut-elle gérer différents types de non-tissés ?
Oui, dans certaines limites. Une ligne de refendage peut généralement traiter des tissus aiguilletés, liés thermiquement et airlaid lorsque le type de lame, les réglages de tension et les paramètres d'enroulement sont réglables. Les bandes soufflées par fusion très légères et les feutres rigides et lourds peuvent nécessiter des systèmes de couteaux ou des surfaces de rouleaux d'enroulement différents.
Quel est le plus gros coût caché de la conversion ?
Les temps d'arrêt lors du changement de bobines et les bobines rejetées au démarrage sont les deux coûts les plus sous-estimés. Les deux sont directement réduits par le changement automatique de rouleau et le contrôle de tension répétable, c'est pourquoi ces fonctionnalités s'amortissent rapidement sur les lignes avec des changements de produits fréquents.


