

Les neps sont évités pendant le cardage en contrôlant trois choses ensemble : la façon dont la fibre est ouverte et mélangée avant qu'elle n'atteigne la carte, la manière dont l'équipement d'alimentation délivre cette fibre de manière unifoume et la manière dont le fil de cardage, la vitesse du cylindre et les paramètres des rouleaux sont maintenus. Sauter l’une de ces trois étapes est la raison la plus courante pour laquelle les neps continuent de réapparaître même après le réglage d’une carde.
Que sont réellement les Neps et pourquoi ils se forment
Un nep est un petit nœud de fibre emmêlé qui refuse de s'ouvrir en filaments individuels. Sous une table lumineuse, les neps apparaissent sous la forme de minuscules points denses qui brisent l'uniformité de la bande de fibres et provoquent plus tard des points faibles, des trous d'épingle ou des aspérités dans le rouleau non tissé fini. Les neps ne sont pas créés uniquement à l’intérieur de la carde elle-même. Dans la plupart des lignes de production, à proximité 60 à 70 pour cent des enchevêtrements causant des nep existent déjà dans la fibre brute avant qu'elle n'atteigne le cylindre de la carte, ce qui signifie que l'étape d'ouverture et de mélange porte l'essentiel de la responsabilité.
Une fois que la fibre entre dans la zone de cardage, le cylindre principal, les rouleaux ouvriers et les rouleaux dévêtisseurs sont censés éliminer ces enchevêtrements. Si le fil est émoussé, si la fibre arrive sous une forme inégale ou si la vitesse du cylindre ne correspond pas au type de fibre, les enchevêtrements existants sont poussés au lieu d'être séparés, et de nouveaux nœuds peuvent se former à cause de la rupture des fibres.
Commencer en amont : ouverture des fibres et qualité du mélange
Chaque ligne de non-tissé commence avec des fibres en balles qui sont compressées et contiennent souvent des contaminations ou des touffes étroitement verrouillées. Un machine d'ouverture de balle divise cette masse comprimée en touffes exploitables, et la taille de ces touffes affecte directement le nombre de neps qui apparaîtront plus tard sur la carte.
- Machine de pré-ouverture étape : réduit les gros morceaux de balle en touffes moyennes, éliminant les déchets lourds et la poussière avant une ouverture fine.
- Machine à ouvrir finement étape : décompose les touffes jusqu'à obtenir une taille petite et constante, généralement inférieure à 5 à 8 grammes par touffe pour les fibres synthétiques discontinues, ce qui est suffisamment petit pour que le fil de cardage se sépare proprement.
- Mélangeur non tissé à grande chambre : mélange les lots de fibres de manière à uniformiser la densité, l'humidité et le type de fibres dans l'ensemble du lot, évitant ainsi les amas localisés qui se transforment en neps.
Sauter une étape appropriée de la machine de mélange de fibres, ou faire passer la fibre à travers l'ouverture à un débit élevé, est l'une des causes profondes les plus fréquentes de plaintes chroniques de neps sur une chaîne de production de tissus non tissés.
Équipement d'alimentation : l'étape que la plupart des opérateurs sous-estiment
Même les fibres bien ouvertes peuvent former des neps si elles sont alimentées de manière inégale. Un alimentateur vibrant non tissé utilise un treillis à pointes et un rouleau uniforme pour fournir un volume constant de fibre à l'embouchure de la carte. Si la vitesse du réseau ne correspond pas à la vitesse d'alimentation de la carte, les fibres s'accumulent à certains endroits et s'amincissent à d'autres, et les sections empilées sont beaucoup plus susceptibles de s'emmêler.
A alimentateur pneumatique non tissé est souvent préféré pour les fibres plus légères ou plus courtes, car le transport aérien maintient la fibre lâche jusqu'au point d'alimentation, plutôt que de la comprimer sur une bande en treillis. Pour les fibres recyclées ou récupérées, un machine d'alimentation en battes or machine d'alimentation en fibres avec une pondération réglable, cela aide car les fibres récupérées ont tendance à contenir déjà une part plus élevée de fragments courts et emmêlés qui nécessitent une manipulation plus douce et plus uniforme.
Un ouvre-bordure Il convient également de le mentionner ici : les chutes de bordure et les déchets de rebut qui sont réinjectés dans la ligne sont généralement plus compacts et noués que les fibres vierges, ils doivent donc passer par leur propre étape d'ouverture plutôt que d'être déposés directement dans la trémie d'alimentation principale.
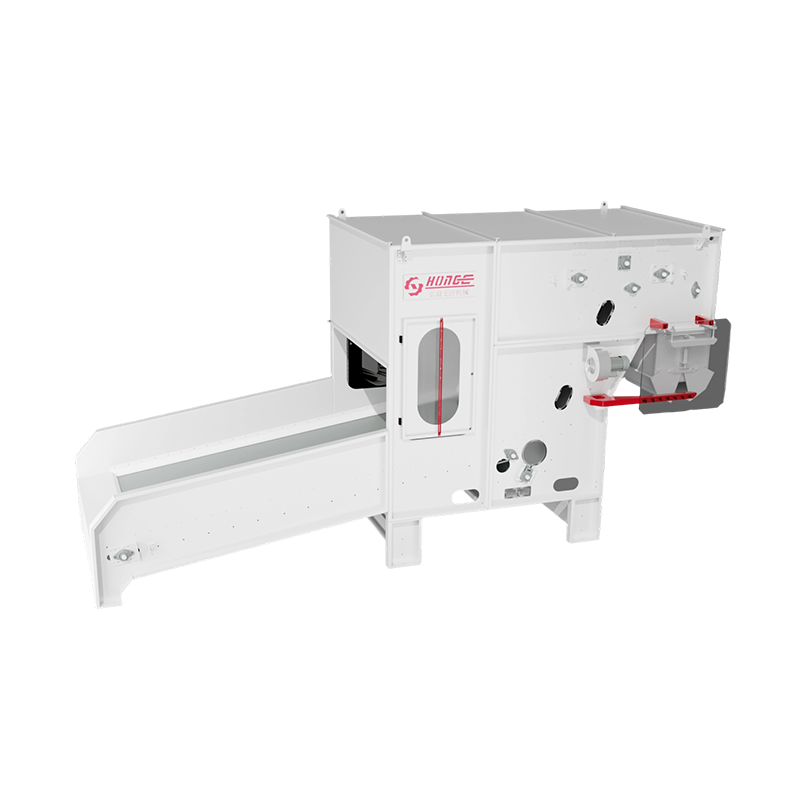
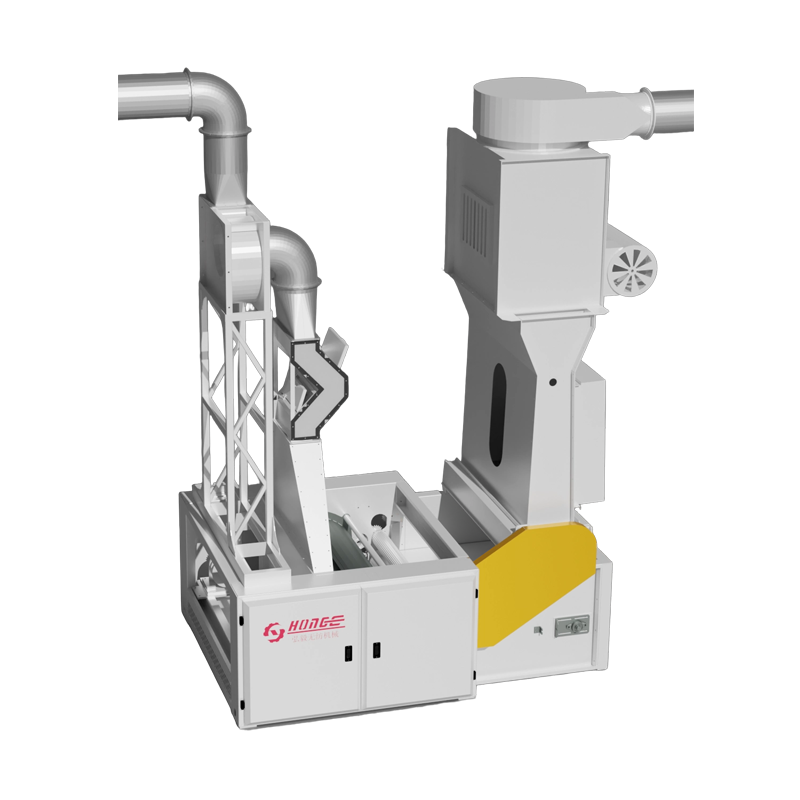
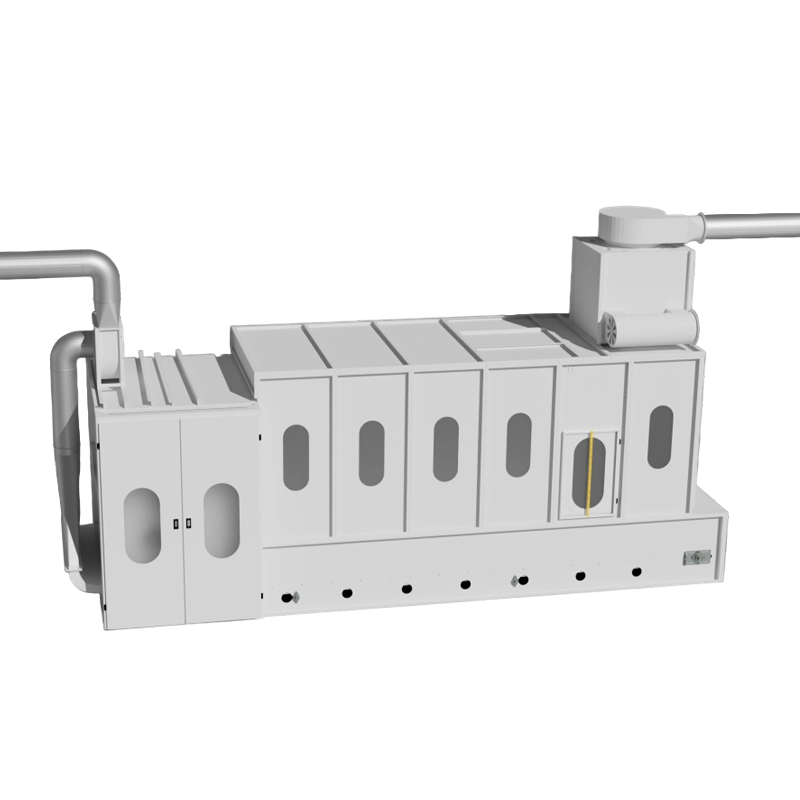
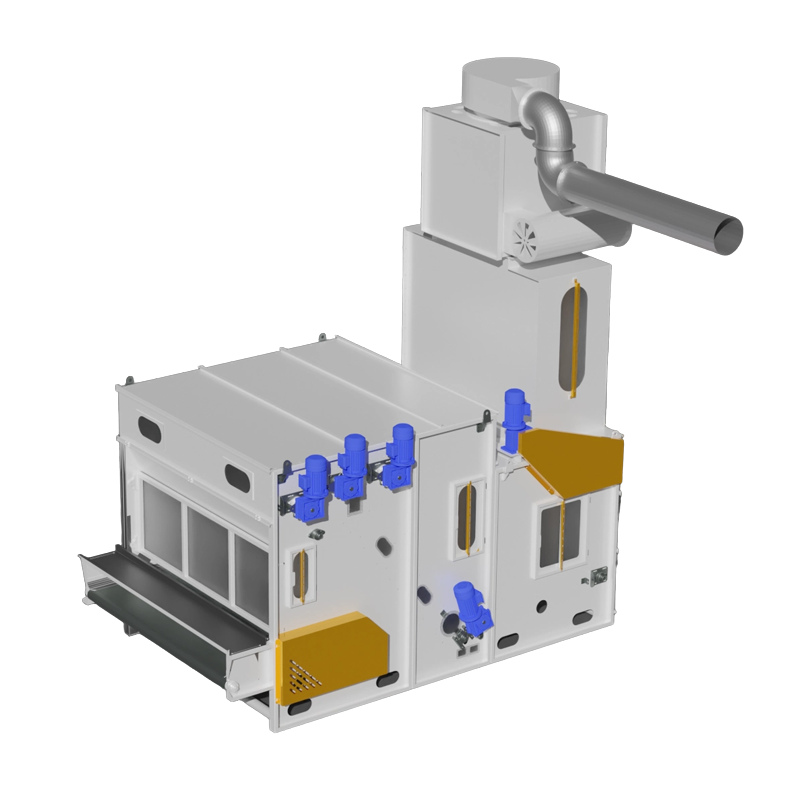
Équipement conçu pour la préparation des fibres sans Nep
Chaque étape ci-dessous joue un rôle spécifique dans la réduction des neps avant que la fibre n'atteigne le cylindre de cardage. Hongyi fournit la gamme complète sous forme de machines non tissées certifiées CE ou sous forme de solution de machine non tissée personnalisée adaptée à votre type de fibre.

Paramètres de la machine à carder qui réduisent directement les Neps
Une fois que la fibre atteint un niveau bien entretenu machine à carder non tissée , trois paramètres sont les plus importants pour le contrôle nep :
| Paramètre | Effet sur les Neps | Ajustement typique |
| État du fil | Un fil émoussé ou plié pousse les touffes à travers au lieu de les séparer | Inspecter chaque semaine, remplacer tous les 12 à 24 mois |
| Écart entre le cylindre et le rouleau de travail | Un large espace laisse passer les touffes emmêlées sans être séparées | Écart étroit pour les mélanges de deniers fins ou de fibres courtes |
| Vitesse du cylindre | Une vitesse inadaptée au type de fibre provoque une rupture, ce qui crée de nouveaux neps | 20 à 40 m/min en standard, jusqu'à 80 m/min sur cartes double cylindre haute vitesse |
| Uniformité alimentaire | L'épaisseur inégale du tapis surcharge des zones localisées du fil | Associez-le à un niveleur automatique pour machine à carder non tissée |
Un Niveleur automatique pour machine à carder non tissée est particulièrement efficace ici car il mesure en permanence le poids du tapis entrant et ajuste la vitesse du rouleau d'alimentation en temps réel, gardant les grammes par mètre carré (GSM) constants même lorsque la densité des fibres brutes varie d'un lot à l'autre. Cet ajout unique réduit souvent les rejets liés aux nep plus que n'importe quel changement de fil unique.
Une routine d'entretien hebdomadaire pratique
- Nettoyez quotidiennement le treillis à pointes et les rouleaux de dénudage pour éviter que les fibres ne s'enroulent et ne se détachent plus tard sous forme de touffes agglomérées.
- Vérifiez les dents du fil de cardage sous grossissement chaque semaine ; remplacez les sections présentant un aplatissement ou une courbure plutôt que d'attendre un changement complet.
- Calibrez mensuellement les capteurs d'alimentation et le niveleur automatique afin que les lectures GSM restent dans la bande de tolérance cible.
- Lubrifiez les roulements à rouleaux et les cylindres à grande vitesse toutes les 500 heures de fonctionnement pour éviter les frottements thermiques susceptibles de fausser l'alignement des rouleaux.
- Enregistrez le nombre de nep par équipe à l'aide d'un échantillon de table lumineuse, afin que la dérive puisse être détectée avant qu'elle ne devienne une plainte d'un client.
Adaptation de l'équipement au type de fibre
La prévention des Neps n’est jamais universelle. Le polyester recyclé, les mélanges de coton et la microfibre fine réagissent tous différemment au même fil de cardage et à la même vitesse d'alimentation.
- Fibre recyclée ou récupérée : privilégiez une vitesse de cylindre plus faible, un jeu de rouleaux plus serré et une étape d'équipement dédiée à l'ouverture et au mélange des fibres avant l'alimentation, car la fibre récupérée contient déjà davantage d'enchevêtrements préexistants.
- Denier fin ou microfibre : une carte à double cylindre à grande vitesse combinée à un contrôle précis du niveleur automatique maintient une excellente uniformité de la bande tout en limitant la casse des fibres.
- Fibres naturelles comme les mélanges de coton ou de laine : une alimentation plus douce via un alimentateur pneumatique réduit les contraintes mécaniques qui autrement compacteraient les fibres lâches en nœuds.
Choisir un équipement qui prend en charge le contrôle à long terme de la Nep
Étant donné que les neps sont influencés par chaque étape, de la balle à la bande, les résultats les plus fiables proviennent généralement d'un ensemble de machines appariées plutôt que de mélange d'équipements provenant de différentes sources avec des rapports de vitesse incohérents. Changshu Hongyi Nonwoven Machinery Co., Ltd. est un fournisseur d'équipements non tissés proposant la séquence complète : équipement d'ouverture et de mélange de fibres, équipement d'alimentation et de cardage, et équipement de formation de bandes et d'aiguilletage, construits comme des machines non tissées certifiées CE avec une solution de machine non tissée personnalisée pour des mélanges de fibres spécifiques. Travailler avec une seule usine de machines pour les non-tissés lors des étapes d'ouverture, de mélange, d'alimentation et de cardage simplifie également l'étalonnage, puisque les vitesses des rouleaux et le timing du treillis peuvent être synchronisés dès le début plutôt que ajustés après l'installation.
Foire aux questions
Une carde peut-elle réparer les neps qui existent déjà dans la fibre brute ?
Partiellement. Une carte bien configurée peut résoudre certains enchevêtrements préexistants, mais elle ne peut pas remplacer complètement l’ouverture et le mélange appropriés des fibres. La fibre qui arrive déjà en vrac et mélangée uniformément sera toujours plus propre que la fibre précipitée à travers un ouvreur en une seule étape.
À quelle fréquence le fil de cardage doit-il être remplacé pour maintenir les neps à un niveau bas ?
La plupart des opérations voient la durée de vie du fil entre 12 et 24 mois selon que la fibre est un matériau synthétique naturel ou abrasif, le nettoyage quotidien et l'inspection hebdomadaire prolongeant cette fenêtre.
La vitesse d’alimentation est-elle plus importante que la vitesse de cardage pour les neps ?
Les deux sont importants, mais une alimentation inégale est la cause profonde la plus courante. Un alimentateur vibrant non tissé stable et bien calibré ou un alimentateur pneumatique empêche les zones surchargées qui provoquent la plupart des formations de nep au niveau de la carte.


