

Un géotextile en polypropylène aiguilleté de 200 g/m² ressemble à un feutre dense. Il ne contient ni fils de chaîne ni fils de trame. Sa force vient des milliers d'aiguilles barbelées qui tirent les fibres à travers une nappe jusqu'à ce qu'elles s'emmêlent. La réponse courte à la façon dont le géotextile non tissé est fabriqué est la suivante : les fibres discontinues sont ouvertes, mélangées, cardées en une bande, superposées en un matelas, liées mécaniquement ou thermiquement et enroulées en rouleau. Les géotextiles aiguilletés, la bête de somme pour la séparation, la filtration et le drainage, reposent principalement sur la liaison mécanique.
Cette distinction est importante au stade de l'achat. Si vous spécifiez un géotextile non tissé uniquement en termes de masse par unité de surface, vous risquez de manquer les variables qui déterminent les performances du rouleau sur le terrain : mélange de fibres, uniformité de la bande, densité des aiguilles et conditions de thermofixation. Le parcours de fabrication explique pourquoi deux rouleaux portant la même étiquette de 200 g/m² peuvent se comporter différemment.
La réponse principale : quatre étapes, pas un métier à tisser
La production de géotextile non tissé suit quatre grandes étapes. Chaque étape peut être exécutée comme une machine distincte ou reliée à une ligne continue.
- Création d'un site Internet : les fibres sont ouvertes, mélangées, cardées et chevauchées en une nappe uniforme.
- Liaison Web : le molleton est aiguilleté, thermocollé ou lié chimiquement pour verrouiller les fibres ensemble.
- Finition : le tissu peut être thermofixé, calandré, refendu ou traité en surface.
- Remontage et inspection : le géotextile fini est enroulé, testé et emballé.
L'aiguilletage domine de nombreuses qualités de géotextile car il crée une structure épaisse et poreuse avec une bonne permittivité et une bonne résistance à la perforation. Le processus ne tisse pas ; ça s'emmêle.
Étape 1 : Ouverture et mélange des balles de fibres
La plupart des géotextiles aiguilletés commencent par des fibres discontinues de polypropylène ou de polyester. La fibre arrive en balles compressées. Un ouvre-balle brise les balles en touffes. Les machines d'ouverture séparent ensuite ces touffes afin que les fibres puissent être mélangées de manière cohérente avec des additifs, des colorants ou des fibres recyclées. Le mélange est l'endroit où la recette est définie. Un mélange 70/30 vierge/recyclé, par exemple, doit être contrôlé en fonction du poids et non à l'œil nu, sinon le rouleau fini variera en termes de résistance et de taille de pores.
Les mélangeurs en gros lots sont courants sur les lignes géotextiles car ils atténuent les petites erreurs de pesée. Si votre rapport de mélange dérive, vous pourriez le constater plus tard sous la forme de points faibles, d'épaisseurs incohérentes ou de trous de filtration. L'article sur comment fonctionne une machine à mélanger les fibres explique le côté mécanique plus en détail.
L’humidité compte également. Les fibres humides peuvent s'accumuler dans la goulotte, tandis que les fibres trop sèches peuvent générer de l'électricité statique et voler. Les opérateurs équilibrent généralement l’intensité de l’ouverture et l’endommagement des fibres : une ouverture trop faible laisse des amas, une ouverture excessive crée des fibres courtes et de la poussière.
Étape 2 : Cardage, chevauchement croisé et uniformité de la bande
Le mélange ouvert est introduit dans une carde. Le fil de cardage ouvre les touffes en fibres individuelles, les aligne quelque peu dans le sens machine et forme une fine bande. À ce stade, le Web est délicat. Un nappeur croisé plie ensuite la bande d'avant en arrière sur un convoyeur pour construire une nappe plus épaisse. Le nombre de plis, la vitesse de livraison et le rapport de tirage déterminent le poids et la largeur du matelas.
C’est là que se crée réellement la masse par unité de surface. Si l'avance de la carte varie, l'étaleur-nappeur ne peut pas la corriger. Si la tension de la courroie de l'étaleur croisé est inégale, le matelas peut être plus lourd sur un bord. Une cible de 200 g/m² avec une tolérance de ±5 % permet une oscillation de 10 g/m² sur le rouleau ; des projets plus serrés peuvent nécessiter ±2 % à ±3 %. Cette différence est souvent visible dans les performances de filtration et la résistance des coutures.
Domaines d'application illustratifs. Les spécifications finales dépendent du type de fibre, de la densité des aiguilles et de la conception du projet.
Étape 3 : Aiguillage : comment le tissu obtient sa résistance
La nappe entre dans une machine à aiguilleter. Des milliers d’aiguilles barbelées sont montées sur des planches à aiguilles. Au fur et à mesure que les planches montent et descendent, les aiguilles pénètrent dans le matelas et les barbes transportent des touffes de fibres de la surface supérieure vers le bas, et vice versa. Le résultat est un enchevêtrement de fibres tridimensionnelles plutôt qu'une structure tissée. C’est l’étape qui confère au géotextile non tissé sa résistance à la traction, sa résistance à la perforation et sa stabilité dimensionnelle.
Les paramètres clés incluent le calibre de l'aiguille, la forme de la barbe, la profondeur de pénétration, la densité de l'aiguille et les coups par minute. Un ajustement courant est la densité des aiguilles : trop peu de poinçonnages laissent un tissu lâche et pelucheux avec une faible résistance ; trop de poinçons peuvent endommager les fibres, créer des trous et réduire l'allongement. Pour une qualité de géotextile donnée, le motif d'aiguilles et la vitesse de ligne sont généralement définis à partir d'un échantillon qui a réussi les tests de traction, de perforation et de perméabilité.
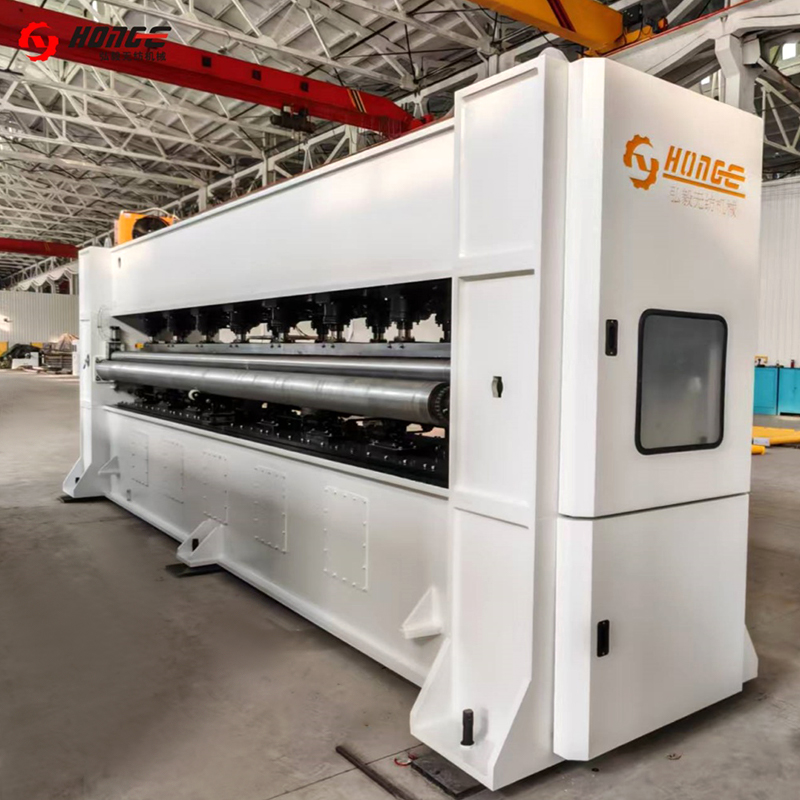 Poinçonneuse à aiguille HYZC Cette machine non tissée est utilisée pour le renforcement et la finition de surface des tissus non tissés. Nous pouvons produire une gamme complète de métiers à aiguilles pour satisfaire les exigences... Voir le produit →
L’aiguilletage influence également la taille des pores. Plus les fibres sont emmêlées, plus la taille apparente de l'ouverture a tendance à devenir petite, bien que la finesse des fibres et le poids du matelas dominent toujours. C'est pourquoi deux géotextiles aiguilletés avec le même polymère peuvent avoir des comportements de filtration différents.
Étape 4 : finition, réglage thermique et enroulement
Après aiguilletage, le tissu peut passer dans un four ou une calandre de thermofixation. La thermofixation peut stabiliser les dimensions, réduire le retrait et modifier le lissé de la surface. Pour les géotextiles utilisés dans des applications exposées, les stabilisants UV sont généralement ajoutés au stade de la fibre ou du mélange plutôt que pulvérisés ultérieurement. S'ensuivent le refendage et le coupe des bords, puis le tissu est enroulé en rouleaux avec une tension contrôlée.
Le bobinage semble simple, mais il crée ses propres risques en matière de qualité. Si la tension est trop faible, le rouleau peut se télescoper pendant le transport. Si la tension est trop élevée, le tissu peut s'étirer et perdre son allongement spécifié. Le diamètre du rouleau, la taille du noyau et la méthode d'épissure doivent être convenus avant l'expédition, en particulier pour les projets nécessitant une installation continue.
Variables de qualité qui changent le géotextile fini
Le tableau ci-dessous relie chaque étape de production à la variable qui décide le plus souvent si le rouleau fini répond aux spécifications.
| Scène | Contrôle principal | Cible typique | Risque si ignoré |
|---|---|---|---|
| Ouverture et mélange des fibres | Rapport de mélange, degré d'ouverture, humidité | ±1 % à ±2 % en poids pour les mélanges critiques | Résistance, couleur et taille des pores variables |
| Cardage | Uniformité de la bande, orientation des fibres | ±3 % à ±5 % de variation de masse | Points fins et trous de filtration |
| Rodage croisé | Poids du battage, largeur, nombre de plis | ±2 % à ±3 % masse par unité de surface | Bords épais et rouleaux inégaux |
| Poinçonnage à l'aiguille | Densité de l'aiguille, profondeur, type d'aiguille | Spécifique à l'application ; confirmer par échantillon | Faible résistance à la traction ou dommages aux fibres |
| Réglage de la chaleur et enroulement | Température, tension, diamètre du rouleau | ±2°C et ±2% de tension si spécifié | Rouleaux rétractables, étirables ou télescopiques |
Comment le processus évolue de l'échantillon à la ligne de production
Un échantillon de laboratoire peut être réalisé sur une petite unité de carte et d'aiguilletage, mais la production nécessite des vitesses et des tensions adaptées sur toute la ligne. Les étapes d'ouverture, de mélange, de cardage, de nappage croisé et d'aiguilletage doivent être dimensionnées de manière à ce que la carte puisse alimenter le nappeur croisé sans l'affamer et que le métier à aiguille puisse fonctionner à la densité requise sans surcharger les fibres.
C’est là que la sélection des équipements devient une question de processus, et non plus seulement une question de machine. Un géotextile de filtration de 200 g/m² peut nécessiter une toile plus uniforme qu'un feutre de renfort de 500 g/m². Une ligne qui exécute les deux qualités nécessite des taux de tirage, des modèles de planches à aiguilles et une tension d'enroulement réglables. Changshu Hongyi Nonwoven Machinery fournit des équipements de production de non-tissés depuis plus de 20 ans, notamment des machines d'ouverture et de mélange, des machines à carder, des nappeuses croisées, des aiguilleteuses et des lignes complètes de feutre aiguilleté et de géotextile. Vous pouvez consulter l'ensemble équipement de production de non-tissés gamme si vous comparez des machines uniques avec une gamme complète.
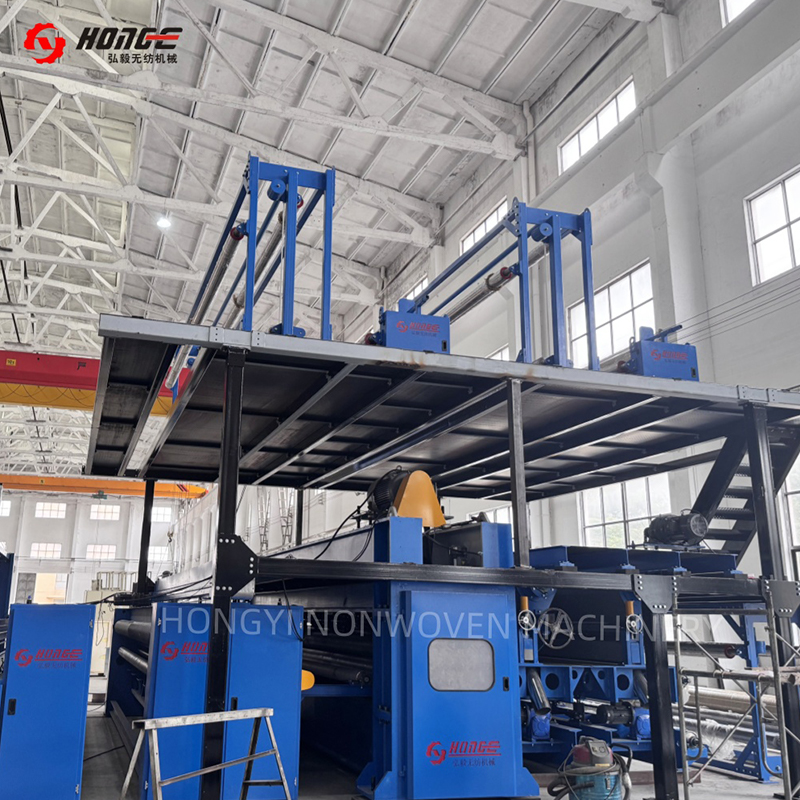 Ligne de production de feutre d'aiguilletage HYL Cette ligne de production de feutre aiguilleté est utilisée pour fabriquer des tissus non tissés durables et polyvalents pour des applications dans l'automobile, la filtration, les géotextiles, l'isolation... Voir le produit →
FAQ : Comment est fabriqué le géotextile non tissé
Le géotextile non tissé est-il fabriqué à partir de plastique recyclé ?
Oui. Du polypropylène et du polyester recyclés peuvent être utilisés, mais l'intrant doit être trié et cohérent. La variation de l'écoulement à l'état fondu ou de la longueur des fibres peut modifier le comportement d'aiguilletage et la résistance finale.
Quelle est la différence entre un géotextile aiguilleté et un géotextile thermocollé ?
Le géotextile aiguilleté est lié par enchevêtrement mécanique, il est donc généralement plus épais et plus poreux. Le géotextile thermocollé utilise la fusion thermique, qui peut produire un tissu plus fin et plus résistant avec différentes propriétés de filtration.
Combien d’aiguilles une machine à aiguilleter utilise-t-elle ?
Une planche à aiguilles peut contenir des milliers d’aiguilles. Le nombre important n’est pas seulement le nombre total, mais aussi la densité des aiguilles par unité de surface, la profondeur de pénétration et les coups par minute.
La même ligne peut-elle produire des poids de géotextile différents ?
Oui. Les opérateurs modifient le taux d'alimentation en fibre, le nombre de plis entre nappeurs, la densité des aiguilles et la vitesse de la ligne. Chaque changement doit être validé par des tests de masse par unité de surface, de traction, de perforation et de perméabilité.
La fabrication du géotextile non tissé se résume à un principe : former une bande de fibres uniforme, puis l'enchevêtrer dans un tissu stable. La sélection des fibres définit la ligne de base chimique et UV. Le cardage et le rodage croisé déterminent le poids et la régularité. L'aiguilletage définit la résistance et la structure des pores. La finition et le bobinage protègent ces propriétés grâce à l'installation. Si vous spécifiez une ligne géotextile, comparez la fenêtre de processus à chaque étape, pas seulement la plaque signalétique de la machine.


