

Si votre objectif est un géotextile aiguilleté de 500 g/m², une ligne thermocollée construite pour une ouate de 80 g/m² ne le rendra pas économiquement. Choisissez le processus de production de tissu non tissé à partir du produit fini en amont : type de fibre, poids, largeur, méthode de liaison, vitesse et tolérance de qualité. Comparer d’abord les prix des machines est une erreur courante. Une séquence plus sûre consiste à définir les spécifications du tissu, à faire correspondre l'itinéraire du processus, à dimensionner la ligne, puis à demander des devis.
Ce guide couvre les itinéraires aiguilletés, liés thermiquement, airlaid et spunbond. Il montre où apparaissent généralement les coûts et les risques. Si vous connaissez déjà votre utilisation finale, commencez par le tableau comparatif.
Commencez par les spécifications du tissu fini
Notez six chiffres : type de fibre, rapport de mélange, poids cible (g/m²), largeur (mm), vitesse de ligne (m/min) et méthode de collage. Ajoutez les tolérances critiques : épaisseur, résistance à la traction dans le sens machine et travers, allongement, perméabilité à l'air et retrait. Un géotextile peut accepter une variation de poids de 10 % ; une lingette médicale ou une garniture automobile ne le peuvent pas.
Conclusion : choisir le procédé qui répond au cahier des charges critique le plus strict. Si la traction transversale est critique, le rodage croisé et la densité des aiguilles sont plus importants que la vitesse maximale. Si la douceur et le volume sont essentiels, le collage thermique peut surpasser un aiguilletage intensif.
Comparez les principales voies de traitement des non-tissés
Utilisez ce tableau pour éliminer les itinéraires qui ne peuvent pas atteindre votre produit. Il s'agit d'un filtre, pas d'une citation machine.
| Itinéraire de processus | Fibres typiques | Création de sites Internet | Méthode de collage | Produits courants | Principale limite |
|---|---|---|---|---|---|
| Cardé aiguilleté | PET, PP, laine, jute, fibres recyclées | Cardage et rodage croisé | Aiguillage mécanique | Géotextiles, feutre, support de tapis, garnitures automobiles, chiffon de nettoyage | Un aiguilletage intensif peut réduire la douceur et la perméabilité à l'air |
| Lié thermiquement | PET/PP bi-composant, fibres mélangées | Cardage et rodage croisé | Four à air chaud ou calandre | Ouates, rembourrages, isolants, couches hygiéniques | La fibre doit contenir un composant liant thermique |
| Airlaid | Pâte, fibres courtes, déchets recyclés | Formation d'air | Latex, thermique ou aiguilleté | Déchets de feutre, tampons absorbants, filtration | Le contrôle du flux d’air et de la poussière ajoute à la complexité |
| Spunbond ou meltblown | Copeaux de polymère, principalement PP | Extrusion directe | Calandre thermique ou autocollante | Tissu médical, hygiène, filtration | Dépendance aux polymères et entrée élevée de capitaux |
Si votre produit est un feutre durable pour les routes, les meubles ou les voitures, l'aiguilletage est généralement la première voie à examiner. Si votre produit est de la ouate douce pour la literie ou les vêtements, le collage thermique mérite un examen attentif. Si vous traitez des fibres recyclées ou des déchets, l'airlaid peut réduire les exigences en matière de longueur de fibre, mais cela nécessite un contrôle strict de la poussière et du flux d'air.
Adaptez la préparation des fibres au processus
Le choix de la fibre détermine ce que la ligne doit faire avant la formation de la bande. Les fibres longues doivent être ouvertes et mélangées en douceur pour éviter la casse. Les fibres courtes et recyclées nécessitent une ouverture plus agressive. Si le rapport de mélange varie de plus de 2 à 3 %, le poids et la résistance dérivent. La préparation des fibres détermine la stabilité de l'ensemble du processus.
Un grand mélangeur à chambre mélange plusieurs fibres par lots ; un mélangeur de fibres lisse le rapport avant le cardage. Pour obtenir des informations générales, lisez ce guide du mélangeur non tissé à grande chambre .
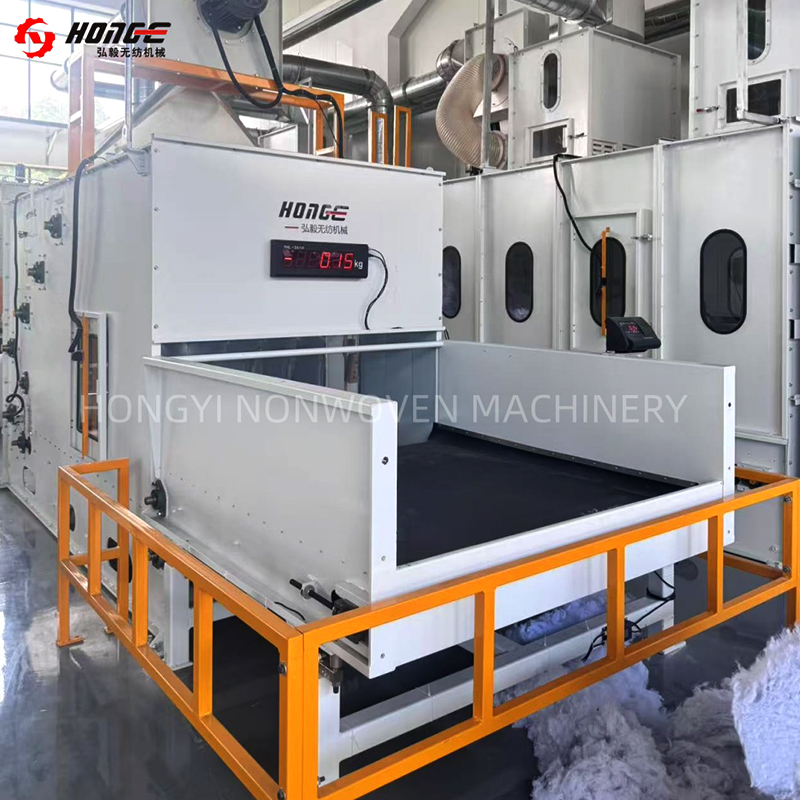 Mélangeur de fibres HYHM pour l'ouverture et le mélange de non-tissés Il pré-ouvre les fibres en balles et les pèse proportionnellement avant le cardage, aidant ainsi à lisser les rapports de mélange après le mélange en chambre. Voir le produit →
Demandez au fournisseur de tester votre véritable mélange de balles, et non un échantillon standard de fibres vierges. La distribution de la longueur des fibres, l'humidité et la finition à l'huile modifient le comportement de la carte.
Choisissez la formation Web et créez des liens ensemble
Le cardage produit une fine bande avec des fibres principalement alignées dans le sens machine. Le recouvrement croisé plie la bande pour augmenter le poids et la résistance dans le sens transversal. L’aiguilletage enchevêtre les fibres mécaniquement. Une densité d'aiguilles plus élevée augmente la résistance mais diminue généralement la perméabilité à l'air et la douceur. Le juste équilibre vient d’une matrice d’essai.
Pour les lignes d'aiguilletage, contrôlez le poids de la bande par couche, le nombre de tours et la fréquence de perforation. Un mauvais contrôle des tours crée des bandes épaisses et fines qui deviennent des points faibles. Pour les lignes à liaison thermique, la température du four, la vitesse de l'air et le temps de séjour contrôlent la liaison.
 HYPW Cross Lapper pour une formation uniforme de bandes non tissées Il plie et pose les bandes cardées uniformément pour cibler le poids et l'épaisseur avant l'aiguilletage ou le collage thermique, permettant un contrôle uniforme des recouvrements. Voir le produit →
Demandez une fenêtre de processus, pas un seul paramètre. Par exemple, 200-600 g/m² à 2-8 minutes/minute avec 80-250 perforations/cm². Une fenêtre étroite signifie moins de flexibilité ; une fenêtre large nécessite des contrôles de qualité aux deux extrémités.
Définir la capacité, la largeur et la vitesse avant le prix
La capacité ne dépend pas uniquement de la vitesse de la ligne. Utilisez cette formule approximative :
- Production annuelle (kg) = poids (g/m²) × largeur (m) × vitesse (m/min) × 60 × heures de fonctionnement × efficacité.
- Divisez les grammes par 1 000 pour obtenir des kilogrammes.
- Utilisez une efficacité de 70 à 85 % pour une nouvelle ligne, et non le maximum théorique.
Pour 1 200 tonnes par an de feutre de 300 g/m² sur 2,5 m de largeur, 6 000 heures à 80 % d'efficacité nécessitent environ 5,6 minutes/minute. Une machine qui atteint sa vitesse uniquement sur des tissus légers n’atteindra pas l’objectif sur des tissus épais. La largeur compte également : si le produit final a besoin de 3,2 m après retrait, une ligne de 2,5 m ne peut pas livrer.
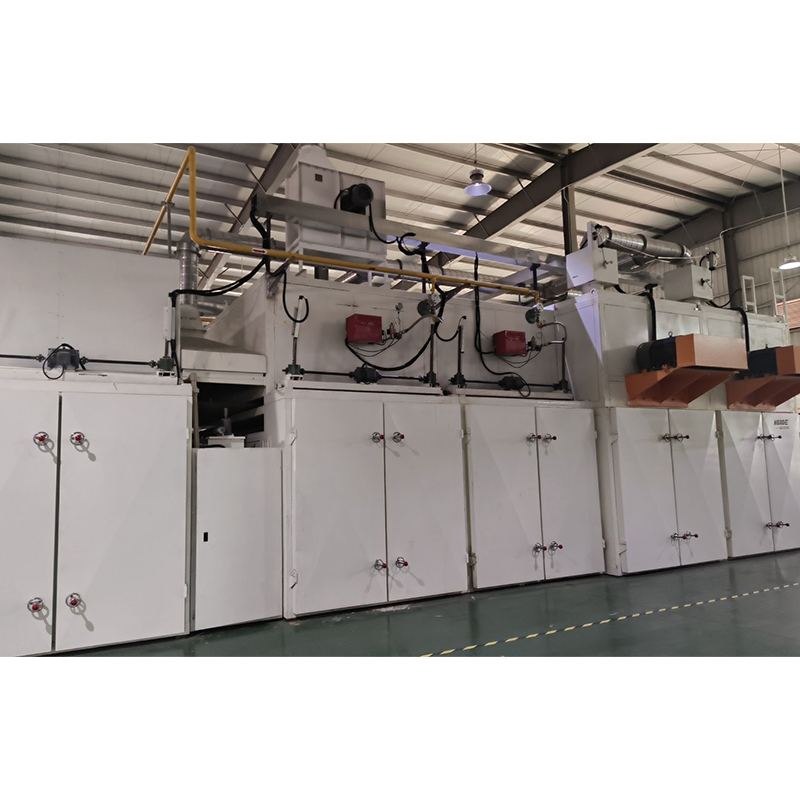 Four en tissu non tissé HYHX pour le collage thermique et le réglage de la chaleur Lie thermiquement les bandes à chevauchement croisé par pénétration d'air chaud, produisant une ouate épaisse de liaison thermique ; largeur de travail jusqu'à 5000 mm et réglage de la chaleur jusqu'à 220°C. Voir le produit →
Les déchets de coupe et la qualité des bords font partie du calcul. Une coupe pré-bordée et un enroulement fiable peuvent récupérer une certaine perte, en particulier sur le feutre épais.
Examiner le contrôle qualité et les tests d'acceptation
Convenez des tests d’acceptation avant de signer. Pour le tissu aiguilleté, le poids spécifique, l'épaisseur, la résistance à la traction dans les deux sens, l'allongement et la perméabilité à l'air. Pour le tissu thermolié, ajoutez le retrait, le délaminage et l’uniformité de la surface. Pour les déchets de feutre Airlaid, vérifiez la variation de densité et la poussière.
Utilisez un plan d’échantillonnage et non un échantillon final. Prélevez trois échantillons par équipe pendant les 72 premières heures, puis un par équipe après une production stable. Si le contrat indique ± 5 % du poids, demandez comment la ligne maintient cet objectif lorsque l'humidité des fibres change.
Utilisez une simple vérification des coûts
Le prix d’achat ne représente qu’une partie du coût à vie. Le graphique ci-dessous est illustratif, mais les fibres et l’énergie dominent généralement. La main d’œuvre et la maintenance dépendent de l’automatisation et des salaires locaux.
Lorsque vous comparez les devis, demandez la charge connectée, la demande en air comprimé et la consommation de pièces de rechange. Une ligne avec une énergie par kilogramme inférieure peut coûter plus cher au départ et moins sur trois ans. Demandez également une portée d'automatisation : le dosage automatique, le contrôle de la tension et le stockage des recettes réduisent le gaspillage et les erreurs de l'opérateur.
Exécutez un essai à petite échelle avant un engagement complet
Un essai est le moyen le moins coûteux de réduire les risques. Exécutez votre fibre, votre poids cible et votre largeur à vitesse faible, moyenne et élevée. Enregistrez les paramètres et les résultats des tests. Le but est de trouver la fenêtre stable, pas de prouver que la machine peut fonctionner.
Résultat typique : les vitesses moyennes retiennent mieux le poids et la traction. La vitesse maximale peut donner un bon poids mais une faible résistance dans la direction transversale. La vitesse la plus basse peut sur-aiguiller le Web. Utilisez les données d'essai pour définir les performances garanties, et non la vitesse maximale indiquée dans la brochure.
Erreurs courantes lors du choix d'un processus
- Choisir par prix avant de définir les spécifications du tissu.
- Utilisation de données de test de fibres vierges pour un projet de fibres recyclées.
- Ignorer la résistance dans le sens transversal lorsqu'une traction équilibrée est requise.
- Accepter un numéro de vitesse sans poids ni largeur.
- Oublier l’énergie, l’air comprimé et les pièces de rechange dans le coût à vie.
- Laisser les tests d’acceptation en dehors du contrat.
FAQ
Quel est le meilleur procédé de production de non-tissé pour le feutre ?
Pour un feutre durable, l’aiguilletage cardé est généralement le meilleur point de départ. Il gère le PET, la laine, le jute et les mélanges recyclés et peut atteindre des poids lourds. La liaison thermique est meilleure lorsque la douceur et le volume importent plus que la résistance mécanique.
Comment choisir entre l’aiguilletage et le thermocollage ?
Demandez si la fibre peut être liée par la chaleur et si le produit nécessite une résistance à la traction élevée ou un gonflant élevé. L'aiguilletage confère résistance mécanique et durabilité. Le collage thermique donne de la douceur et une épaisseur stable mais nécessite une fibre de liant thermique.
Une ligne peut-elle fabriquer plusieurs produits non tissés ?
Oui, dans certaines limites. Une ligne peut exécuter une gamme de poids et de mélanges si la carte, le recouvrement croisé et la section de liaison sont dimensionnés pour les produits les plus lourds et les plus légers. Testez la fenêtre de processus ; ne le supposez pas.
Que dois-je inclure dans une demande d’essai auprès d’un fournisseur ?
Indiquez le type de fibre, le rapport de mélange, le poids cible, la largeur, la traction et l'allongement requis et l'application finale. Demandez les résultats des tests à trois vitesses et une fenêtre de processus écrite.
Le moyen fiable de choisir un processus de production de tissu non tissé consiste à commencer par le tissu, à filtrer le parcours du processus, à dimensionner la ligne avec des calculs de capacité réels et à vérifier par un essai. Le prix vient après ces étapes.
Pour l'aiguilletage, le collage thermique ou les déchets de feutre par air, comparez la chaîne complète de l'équipement depuis l'ouverture et le mélange jusqu'à l'enroulement et la découpe. En savoir plus sur les solutions de machines non tissées et définir le cahier des charges avant de demander un devis final.


